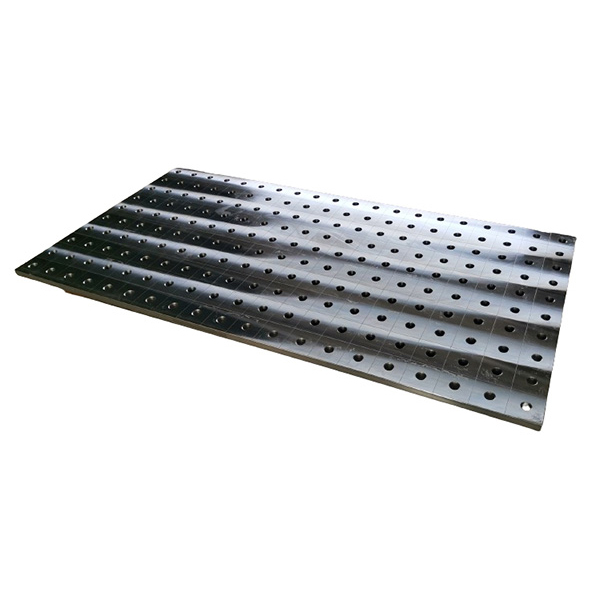
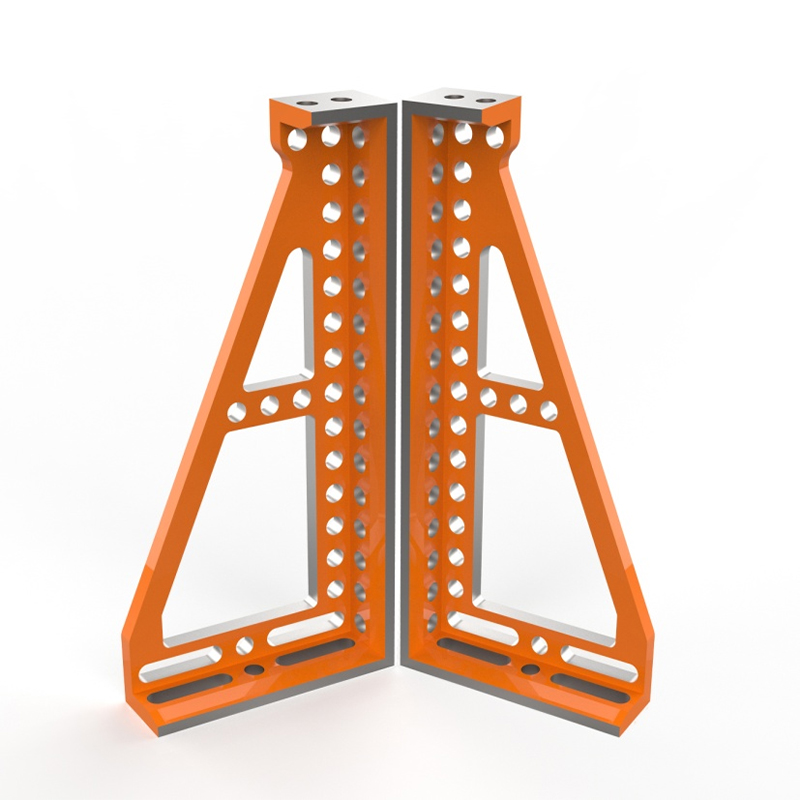
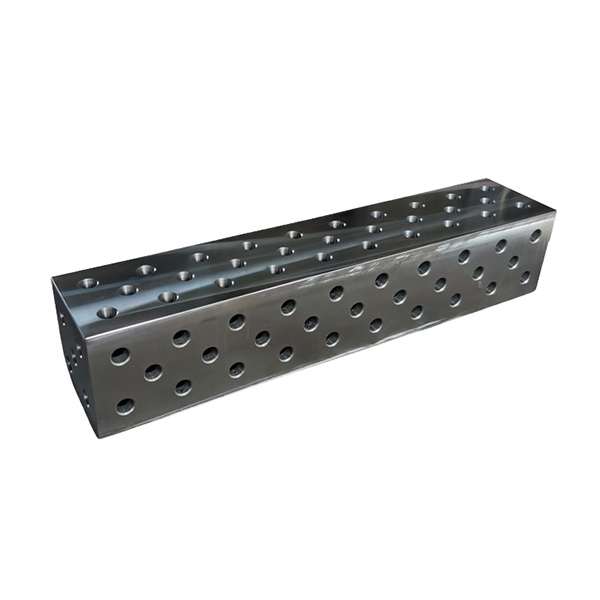
ವೆಲ್ಡರ್ಗಳು ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಟೇಬಲ್ಗೆ ತಲುಪಿದಾಗ ಅದು 300-amp TIG ಶಾಖದ ಅಡಿಯಲ್ಲಿ ಬಾಗುವುದಿಲ್ಲ ಅಥವಾ ಬಹು-ಗಂಟೆಯ ಫಿಕ್ಚರ್ ಬಿಲ್ಡ್ಗಳ ಸಮಯದಲ್ಲಿ ಶಿಫ್ಟ್ ಆಗುವುದಿಲ್ಲ, ಅವರು "ಸಾಕಷ್ಟು ಒಳ್ಳೆಯದು" ಎಂದು ನೆಲೆಗೊಳ್ಳುವುದಿಲ್ಲ. ಅವರು a ಗೆ ತಲುಪುತ್ತಾರೆ ಸ್ಟ್ರಾಂಗ್ ಹ್ಯಾಂಡ್ ಸೀಗ್ಮಂಡ್ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಟೇಬಲ್- ಐಷಾರಾಮಿಯಾಗಿ ಅಲ್ಲ, ಆದರೆ ಪುನರಾವರ್ತನೆಯ ಬೇಸ್ಲೈನ್ನಂತೆ. ನಾವು ಅದನ್ನು ನೇರವಾಗಿ ನೋಡಿದ್ದೇವೆ: ತಪ್ಪಾಗಿ ಜೋಡಿಸಲಾದ ಟೇಬಲ್ ಅಲಭ್ಯತೆಗಿಂತ ಹೆಚ್ಚು ವೆಚ್ಚವಾಗುತ್ತದೆ-ಇದು ಸಂಪೂರ್ಣ ಉಪವಿಭಾಗಗಳಾದ್ಯಂತ ಸಹಿಷ್ಣುತೆಯ ಸ್ಟಾಕ್-ಅಪ್ಗಳನ್ನು ನಾಶಪಡಿಸುತ್ತದೆ. Botou Haijun Metal Products Co., Ltd. ನಲ್ಲಿ, ನಾವು ಈ ಕೋಷ್ಟಕಗಳನ್ನು ಶ್ರೇಣಿ-1 ಕೃಷಿ ಯಂತ್ರೋಪಕರಣಗಳ ಪೂರೈಕೆದಾರರಿಗೆ ಕಸ್ಟಮ್ ವೆಲ್ಡಿಂಗ್ ಫಿಕ್ಚರ್ಗಳಾಗಿ ಸಂಯೋಜಿಸುತ್ತೇವೆ. ಪ್ರತಿಯೊಂದು ಸಂದರ್ಭದಲ್ಲಿ, ಟೇಬಲ್ ಕೇವಲ ಹಾರ್ಡ್ವೇರ್ ಅನ್ನು ಬೆಂಬಲಿಸುವುದಿಲ್ಲ. ಇದು ಶೂನ್ಯ-ಉಲ್ಲೇಖ ಪ್ಲೇನ್ ಆಗಿದ್ದು ಅದು ±0.15 mm GD&T ಕಾಲ್ಔಟ್ಗಳನ್ನು ಸಾಧಿಸುವಂತೆ ಮಾಡುತ್ತದೆ-ಸೈದ್ಧಾಂತಿಕವಲ್ಲ, ಆದರೆ ಮೊದಲ ಸಾಗಣೆಯ ಮೊದಲು CMM ಸ್ಕ್ಯಾನ್ಗಳೊಂದಿಗೆ ಪರಿಶೀಲಿಸಲಾಗುತ್ತದೆ.
ಸೀಗ್ಮಂಡ್ ಕೋಷ್ಟಕಗಳು ಜೆನೆರಿಕ್ ಮಾಡ್ಯುಲರ್ ಸಿಸ್ಟಮ್ಗಳನ್ನು ಏಕೆ ಮೀರಿಸುತ್ತದೆ
ಹೆಚ್ಚಿನ ಮಾಡ್ಯುಲರ್ ಕೋಷ್ಟಕಗಳು ಒಂದು ನಿರ್ಣಾಯಕ ಹಂತದಲ್ಲಿ ವಿಫಲಗೊಳ್ಳುತ್ತವೆ: ನಿರಂತರ ಆರ್ಕ್ ಮಾನ್ಯತೆ ಅಡಿಯಲ್ಲಿ ಉಷ್ಣ ಸ್ಥಿರತೆ. ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಅಲ್ಯೂಮಿನಿಯಂ ಹೊರತೆಗೆಯುವ ಚೌಕಟ್ಟುಗಳು ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವ ವಲಯಗಳ ಬಳಿ ಸ್ಥಳೀಯ ಶಾಖವನ್ನು ಹೊಡೆದಾಗ ಪ್ರತಿ ಮೀಟರ್ಗೆ 0.08-0.12 ಮಿಮೀ ತಿರುಗಿಸುತ್ತದೆ. ಸೀಗ್ಮಂಡ್ನ ಪೇಟೆಂಟ್ ಉಕ್ಕಿನ ಬಲವರ್ಧಿತ ಎರಕಹೊಯ್ದ ಕಬ್ಬಿಣದ ಬೇಸ್ ಆ ಡ್ರಿಫ್ಟ್ ಅನ್ನು ನಿವಾರಿಸುತ್ತದೆ. ಇದರ 120 ಮಿಮೀ ದಪ್ಪದ ಬೇಸ್ ಪ್ಲೇಟ್ ಶಾಖವನ್ನು ಸಮವಾಗಿ ಹೀರಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಹೊರಹಾಕುತ್ತದೆ-ಯಾವುದೇ ವಾರ್ಪಿಂಗ್ ಇಲ್ಲ, ಮೈಕ್ರೋ-ಶಿಫ್ಟ್ಗಳಿಲ್ಲ. 4.5 ಗಂಟೆಗಳ ನಿರಂತರ MIG ಟ್ಯಾಕಿಂಗ್ನಲ್ಲಿ ನಾವು ಸ್ಪರ್ಧಾತ್ಮಕ ಕೋಷ್ಟಕಗಳಲ್ಲಿ ಮೂರು ಒಂದೇ ರೀತಿಯ ಬ್ರಾಕೆಟ್ ಅಸೆಂಬ್ಲಿಗಳನ್ನು ಪರೀಕ್ಷಿಸಿದ್ದೇವೆ. ಕೇವಲ ಸ್ಟ್ರಾಂಗ್ ಹ್ಯಾಂಡ್ ಸೀಗ್ಮಂಡ್ ಘಟಕವು ಎಲ್ಲಾ 16 ಡೇಟಮ್ ಪಾಯಿಂಟ್ಗಳನ್ನು 0.07 ಮಿಮೀ ಒಳಗೆ ಹಿಡಿದಿಟ್ಟುಕೊಂಡಿದೆ-ಚಕ್ರಗಳ ನಡುವೆ ಲೇಸರ್ ಟ್ರ್ಯಾಕರ್ ಮೂಲಕ ಪರಿಶೀಲಿಸಲಾಗಿದೆ. ಆ ಸ್ಥಿರತೆಯು ಕಡಿಮೆಯಾದ ಮರುಕೆಲಸಕ್ಕೆ ನೇರವಾಗಿ ಅನುವಾದಿಸುತ್ತದೆ. ಒಂದು ಯುರೋಪಿಯನ್ ನಿರ್ಮಾಣ ಸಲಕರಣೆ ಕ್ಲೈಂಟ್ ಸ್ವಿಚಿಂಗ್ ನಂತರ 63% ರಷ್ಟು ಪೋಸ್ಟ್-ವೆಲ್ಡ್ ಮ್ಯಾಚಿಂಗ್ ಸ್ಕ್ರ್ಯಾಪ್ ಅನ್ನು ಕಡಿತಗೊಳಿಸಿತು.
ನಿಜವಾದ ವ್ಯತ್ಯಾಸವು ಗ್ರಿಡ್ ವ್ಯವಸ್ಥೆಯಲ್ಲಿದೆ. ಸೀಗ್ಮಂಡ್ ಗಟ್ಟಿಯಾದ ಸ್ಟೀಲ್ ಡೋವೆಲ್ ಪಿನ್ಗಳನ್ನು ±0.005 mm ಸ್ಥಾನಿಕ ಸಹಿಷ್ಣುತೆಯೊಂದಿಗೆ ಬಳಸುತ್ತದೆ-ಹೆಚ್ಚಿನ CNC-ಯಂತ್ರದ ಜಿಗ್ಗಳಿಗಿಂತ ಬಿಗಿಯಾಗಿರುತ್ತದೆ. ಜೆನೆರಿಕ್ ಕೋಷ್ಟಕಗಳು ಟ್ಯಾಪ್ ಮಾಡಿದ ರಂಧ್ರಗಳು ಅಥವಾ 200+ ಕ್ಲ್ಯಾಂಪ್ ಸೈಕಲ್ಗಳ ನಂತರ ಧರಿಸುವ ಸ್ಪ್ರಿಂಗ್-ಲೋಡೆಡ್ ಇನ್ಸರ್ಟ್ಗಳನ್ನು ಅವಲಂಬಿಸಿವೆ. ಸೀಗ್ಮಂಡ್ನ ಪಿನ್ಗಳ ಆಸನವನ್ನು ನೆಲದ ಉಕ್ಕಿನ ಬುಶಿಂಗ್ಗಳಿಗೆ ಒತ್ತಡ-ನಿವಾರಕ ಎರಕಹೊಯ್ದ ಕಬ್ಬಿಣಕ್ಕೆ ಒತ್ತಲಾಗುತ್ತದೆ. ನಾವು 1,200 ಅಳವಡಿಕೆ ಚಕ್ರಗಳ ನಂತರ 1,850 N ನಲ್ಲಿ ಪಿನ್ ಧಾರಣ ಬಲವನ್ನು ಅಳೆಯುತ್ತೇವೆ-ಅಳೆಯಬಹುದಾದ ಅವನತಿ ಇಲ್ಲ. ಅದಕ್ಕಾಗಿಯೇ ಹೈಡ್ರಾಲಿಕ್ ವಾಲ್ವ್ ಮ್ಯಾನಿಫೋಲ್ಡ್ಗಳನ್ನು ನಿರ್ಮಿಸುವ ನಮ್ಮ ಗ್ರಾಹಕರು ಮರುಮಾಪನ ಮಾಡದೆಯೇ 5 ವರ್ಷಗಳ ಉತ್ಪಾದನೆಗೆ ಈ ಕೋಷ್ಟಕಗಳನ್ನು ನಂಬುತ್ತಾರೆ.
ಹೆಚ್ಚಿನ ಫ್ಯಾಬ್ರಿಕೇಟರ್ಗಳು ನಿಖರತೆಯನ್ನು ಕಳೆದುಕೊಳ್ಳುವ ಸ್ಥಳವೆಂದರೆ ಏಕೀಕರಣ
ನೀವು ಸಾಕಷ್ಟು ಶಿಮ್ಸ್ ಮತ್ತು ಡಯಲ್ ಸೂಚಕಗಳನ್ನು ಸೇರಿಸಿದರೆ ಯಾವುದೇ ಕಟ್ಟುನಿಟ್ಟಾದ ಟೇಬಲ್ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ ಎಂದು ಕೆಲವರು ವಾದಿಸಬಹುದು. ಆದರೆ ಜೋಡಣೆಯು ತಿದ್ದುಪಡಿಯ ಬಗ್ಗೆ ಅಲ್ಲ-ಇದು ನಿರ್ಮೂಲನದ ಬಗ್ಗೆ. ಒಂದು ಸ್ಟ್ರಾಂಗ್ ಹ್ಯಾಂಡ್ ಸೀಗ್ಮಂಡ್ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಟೇಬಲ್ ಪ್ರಮಾಣೀಕೃತ ಫ್ಲಾಟ್ನೆಸ್ ಡೇಟಾದೊಂದಿಗೆ (≤0.03 mm/m²) ರವಾನಿಸುತ್ತದೆ ಮತ್ತು ಬಲವರ್ಧಿತ ಕಾಂಕ್ರೀಟ್ ಮಹಡಿಗಳಿಗೆ ನೇರ ಬೋಲ್ಟಿಂಗ್ಗಾಗಿ ನಿಖರವಾದ-ನೆಲದ ಆರೋಹಿಸುವಾಗ ಪ್ಯಾಡ್ಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಈ ಹಂತವನ್ನು ನಿರ್ಲಕ್ಷಿಸಿದ ಕಾರಣ ತಂಡಗಳು $12,000 ಟೇಬಲ್ ಅನ್ನು 11 ಗಂಟೆಗಳ ಕಾಲ ವ್ಯರ್ಥ ಮಾಡುವುದನ್ನು ನಾವು ನೋಡಿದ್ದೇವೆ. ಫಿಕ್ಸ್? ಒಳಗೊಂಡಿರುವ ಗ್ರಾನೈಟ್ ರೆಫರೆನ್ಸ್ ಬಾರ್ ಮತ್ತು ಡಿಜಿಟಲ್ ಮಟ್ಟವನ್ನು ಬಳಸಿ-ನಂತರ 85 N·m ಗೆ ಅನುಕ್ರಮವಾಗಿ ಟಾರ್ಕ್ ಅಳವಡಿಸುವ ಬೋಲ್ಟ್ಗಳನ್ನು ಬಳಸಿ. ಸರಿಯಾಗಿ ಮಾಡಲಾಗಿದೆ, 2×3 ಮೀ ಕೆಲಸದ ಮೇಲ್ಮೈಯಲ್ಲಿ ಒಟ್ಟು ಸ್ಥಾಪಿಸಲಾದ ಫ್ಲಾಟ್ನೆಸ್ 0.05 ಮಿಮೀ ಅಡಿಯಲ್ಲಿ ಇರುತ್ತದೆ.
ಕ್ಲ್ಯಾಂಪ್ ಮಾಡುವುದು ಅಷ್ಟೇ ಮುಖ್ಯ. ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಎಫ್-ಕ್ಲ್ಯಾಂಪ್ಗಳು ತೆಳು-ಗೇಜ್ ಬ್ರಾಕೆಟ್ಗಳನ್ನು ತಿರುಗಿಸುವ ಬಾಗುವ ಕ್ಷಣಗಳನ್ನು ಪರಿಚಯಿಸುತ್ತವೆ. ಸೀಗ್ಮಂಡ್ನ ತ್ವರಿತ-ಬಿಡುಗಡೆ ಹಿಡಿಕಟ್ಟುಗಳು ಗಟ್ಟಿಯಾದ ಉಕ್ಕಿನ ಅಂವಿಲ್ಗಳ ಮೂಲಕ ಶುದ್ಧ ಲಂಬ ಬಲವನ್ನು ಅನ್ವಯಿಸುತ್ತವೆ. ನಾವು 1.2 ಎಂಎಂ ಸ್ಟೇನ್ಲೆಸ್ ಬ್ರಾಕೆಟ್ಗಳಲ್ಲಿ ವಿಚಲನವನ್ನು ಅಳೆಯುತ್ತೇವೆ: ಸೀಗ್ಮಂಡ್ ಕ್ಲಾಂಪ್ಗಳೊಂದಿಗೆ 0.04 ಎಂಎಂ ಮತ್ತು ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಟಾಗಲ್ ಕ್ಲಾಂಪ್ಗಳೊಂದಿಗೆ 0.31 ಎಂಎಂ. ಆ ವ್ಯತ್ಯಾಸವು ರೋಬೋಟಿಕ್ ವೆಲ್ಡಿಂಗ್ ಕೋಶವು ಅದರ ಪ್ರೋಗ್ರಾಮ್ ಮಾಡಲಾದ ಮಾರ್ಗವನ್ನು ಹೊಡೆಯುತ್ತದೆಯೇ ಅಥವಾ ಸಂಪೂರ್ಣವಾಗಿ ಜಂಟಿಯಾಗಿ ತಪ್ಪಿಸಿಕೊಂಡಿದೆಯೇ ಎಂಬುದನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
ಬೊಟೌ ಹೈಜುನ್ನ ಪಾತ್ರ: ಕೋಷ್ಟಕಗಳನ್ನು ಉತ್ಪಾದನಾ ಸ್ವತ್ತುಗಳಾಗಿ ಪರಿವರ್ತಿಸುವುದು
ನಾವು ಟೇಬಲ್ಗಳನ್ನು ಮಾರಾಟ ಮಾಡುವುದಿಲ್ಲ-ಅವುಗಳ ಸುತ್ತಲಿನ ವ್ಯವಸ್ಥೆಯನ್ನು ನಾವು ಇಂಜಿನಿಯರ್ ಮಾಡುತ್ತೇವೆ. ಉತ್ತರ ಅಮೆರಿಕಾದ EV ಬ್ಯಾಟರಿ ಪ್ಯಾಕ್ ಪೂರೈಕೆದಾರರು 22-ಗೇಜ್ ಅಲ್ಯೂಮಿನಿಯಂ ಬಸ್ಬಾರ್ಗಳನ್ನು 0.2 ಎಂಎಂ ಸ್ಥಾನಿಕ ಸಹಿಷ್ಣುತೆಯೊಂದಿಗೆ ವೆಲ್ಡ್ ಮಾಡಲು ಅಗತ್ಯವಿರುವಾಗ, ನಾವು ಅವರ ಸ್ಟ್ರಾಂಗ್ ಹ್ಯಾಂಡ್ ಸೀಗ್ಮಂಡ್ ಟೇಬಲ್ ಅನ್ನು ಆರೋಹಿಸಲಿಲ್ಲ. ನಾವು ಅದನ್ನು ಕಸ್ಟಮ್ ನಿರ್ವಾತ-ಸಹಾಯದ ಲೊಕೇಟಿಂಗ್ ಗೂಡುಗಳು, ವೆಲ್ಡ್ ವಲಯಗಳ ಅಡಿಯಲ್ಲಿ ತಾಮ್ರ-ಮಿಶ್ರಲೋಹದ ಶಾಖ-ಸಿಂಕ್ ಬ್ಲಾಕ್ಗಳು ಮತ್ತು ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿನ ಥರ್ಮಲ್ ಇಮೇಜಿಂಗ್ ಟ್ರಿಗ್ಗರ್ಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸಿದ್ದೇವೆ. ಫಲಿತಾಂಶ? 12,000-ಯೂನಿಟ್ ಮಾಸಿಕ ರನ್ಗಳಲ್ಲಿ 99.2% ಫಸ್ಟ್-ಪಾಸ್ ಇಳುವರಿ.
ಎಲ್ಲಾ ಫಿಕ್ಚರ್ಗಳನ್ನು ಸಾಲಿಡ್ವರ್ಕ್ಸ್ನಲ್ಲಿ GD&T- ಟಿಪ್ಪಣಿ ಮಾಡೆಲ್ಗಳೊಂದಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ-ಲೋಹವನ್ನು ಕತ್ತರಿಸುವ ಮೊದಲು ಗ್ರಾಹಕರೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳಲಾಗಿದೆ ನಾಮಮಾತ್ರ CAD ವಿರುದ್ಧ FARO ಆರ್ಮ್ CMM ಸ್ಕ್ಯಾನ್ಗಳನ್ನು ಬಳಸಿಕೊಂಡು ನಾವು ಪ್ರತಿ ಫಿಕ್ಚರ್ ಅನ್ನು ಮೌಲ್ಯೀಕರಿಸುತ್ತೇವೆ, ಕೇವಲ ದೃಶ್ಯ ಪರಿಶೀಲನೆಗಳಲ್ಲ ಪ್ರತಿಯೊಂದು ಸಾಗಿಸಲಾದ ವ್ಯವಸ್ಥೆಯು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ಮಾಪನಾಂಕ ನಿರ್ಣಯ ದಾಖಲೆಗಳು, ಎಲ್ಲಾ ರಚನಾತ್ಮಕ ಘಟಕಗಳಿಗೆ ವಸ್ತು ಪ್ರಮಾಣಪತ್ರಗಳು ಮತ್ತು ಬಳಸಿದ ಎಲ್ಲಾ ಮಿಶ್ರಲೋಹಗಳಿಗೆ ಉಷ್ಣ ವಿಸ್ತರಣೆ ಗುಣಾಂಕಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ. ಈ ರೀತಿ ಅ ಬಲವಾದ ಕೈ ಸೀಗ್ಮಂಡ್ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಟೇಬಲ್ ಪೀಠೋಪಕರಣಗಳಾಗುವುದನ್ನು ನಿಲ್ಲಿಸುತ್ತದೆ ಮತ್ತು ನಿಮ್ಮ ಅತ್ಯಂತ ವಿಶ್ವಾಸಾರ್ಹ ಪ್ರಕ್ರಿಯೆ ಸಂವೇದಕವಾಗುತ್ತದೆ-ಪ್ರತಿ ವಿಚಲನವನ್ನು ಅದು ಸ್ಕ್ರ್ಯಾಪ್ ಆಗುವ ಮೊದಲು ಸೆರೆಹಿಡಿಯುತ್ತದೆ.
ನೈಜ-ಜಗತ್ತಿನ ಮಿತಿಗಳು-ಮತ್ತು ಅವುಗಳೊಳಗೆ ಹೇಗೆ ಕೆಲಸ ಮಾಡುವುದು
ಯಾವುದೇ ಟೇಬಲ್ ಕಳಪೆ ವರ್ಕ್ಫ್ಲೋ ವಿನ್ಯಾಸವನ್ನು ಪರಿಹರಿಸುವುದಿಲ್ಲ. ಅಂಗಡಿಗಳು ಸೀಗ್ಮಂಡ್ ಮೇಲ್ಮೈಗಳನ್ನು ಅಸಮತೋಲಿತ ಲೋಡ್ಗಳೊಂದಿಗೆ ಓವರ್ಲೋಡ್ ಮಾಡುವುದನ್ನು ನಾವು ನೋಡಿದ್ದೇವೆ-ಒಂದು ಕ್ವಾಡ್ರಾಂಟ್ನಲ್ಲಿ 40 ಕೆಜಿ ಉಪಕರಣಗಳನ್ನು ಪೇರಿಸಿ ಉಳಿದವುಗಳನ್ನು ಖಾಲಿ ಬಿಡುತ್ತವೆ. ಇದು ತಿರುಚಿದ ಒತ್ತಡವನ್ನು ಪ್ರೇರೇಪಿಸುತ್ತದೆ. ನಮ್ಮ ಪರಿಹಾರ: ಗ್ರಿಡ್ನ ಪ್ರಬಲವಾದ ಕ್ರಾಸ್-ಬ್ರೇಸಿಂಗ್ ಪಾಯಿಂಟ್ಗಳಿಗೆ ಬೋಲ್ಟ್ ಮಾಡಿದ ಕಡಿಮೆ-ಪ್ರೊಫೈಲ್ ಸ್ಟೀಲ್ ರೈಸರ್ಗಳನ್ನು ಬಳಸಿಕೊಂಡು ದ್ರವ್ಯರಾಶಿಯನ್ನು ವಿತರಿಸಿ. ಅಲ್ಲದೆ, ಮೇಜಿನ ಮೇಲ್ಮೈಯಲ್ಲಿ ನೇರವಾಗಿ ಅಪಘರ್ಷಕ ಚಕ್ರಗಳನ್ನು ಎಂದಿಗೂ ಬಳಸಬೇಡಿ. ಸಹ ಬೆಳಕಿನ ಗ್ರೈಂಡಿಂಗ್ ಗಟ್ಟಿಯಾದ ಮೇಲಿನ ಪದರವನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ. ನಾವು ಹೆಚ್ಚಿನ ಘರ್ಷಣೆ ವಲಯಗಳಿಗೆ ಬದಲಾಯಿಸಬಹುದಾದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ವೇರ್ ಪ್ಲೇಟ್ಗಳನ್ನು ಪೂರೈಸುತ್ತೇವೆ-ನಾಲ್ಕು ಕ್ಯಾಪ್ ಸ್ಕ್ರೂಗಳೊಂದಿಗೆ 90 ಸೆಕೆಂಡುಗಳಲ್ಲಿ ಸ್ಥಾಪಿಸಲಾಗಿದೆ.
ROI ತೂಕದ ಅಂಗಡಿಗಳಿಗೆ: ಮರುಪಾವತಿ ಅವಧಿಯು ಸರಾಸರಿ 8.3 ತಿಂಗಳುಗಳು. ಹೇಗೆ? ಕಡಿಮೆಯಾದ ತಪಾಸಣೆ ಸಮಯ (37% ವೇಗವಾದ CMM ಸೆಟಪ್ಗಳು), 22% ಕಡಿಮೆ ಕ್ಲ್ಯಾಂಪ್-ಸಂಬಂಧಿತ ಮರುನಿರ್ಮಾಣ ಮತ್ತು ವಿಸ್ತೃತ ಜಿಗ್ ಲೈಫ್-ನಮ್ಮ ದೀರ್ಘಾವಧಿಯ ಸೀಗ್ಮಂಡ್-ಸಂಯೋಜಿತ ಫಿಕ್ಚರ್ ಶೂನ್ಯ ಆಯಾಮದ ಡ್ರಿಫ್ಟ್ನೊಂದಿಗೆ 41,000 ಚಕ್ರಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಿದೆ.
A ಬಲವಾದ ಕೈ ಸೀಗ್ಮಂಡ್ ಫ್ಯಾಬ್ರಿಕೇಶನ್ ಟೇಬಲ್ ಪರಿಪೂರ್ಣತೆಯನ್ನು ಭರವಸೆ ನೀಡುವುದಿಲ್ಲ. ನುರಿತ ಬೆಸುಗೆಗಾರರು ಮತ್ತು ಇಂಜಿನಿಯರ್ಗಳು ಅದನ್ನು ಸಾಧಿಸಲು ಅನುವು ಮಾಡಿಕೊಡುವ ಸ್ಥಿರವಾದ ಅಡಿಪಾಯವನ್ನು ಇದು ನೀಡುತ್ತದೆ - ಸ್ಥಿರವಾಗಿ, ಅಳೆಯಬಹುದಾದ ಮತ್ತು ರಾಜಿಯಿಲ್ಲದೆ. ಬೊಟೌ ಹೈಜುನ್ನಲ್ಲಿ, ನಾವು ಮೇಲಕ್ಕೆ ಹೋಗುವುದನ್ನು ನಾವು ನಿರ್ಮಿಸುತ್ತೇವೆ - ಆದರೆ ಅದನ್ನು ಸಾಧ್ಯವಾಗಿಸುವ ಮೇಲ್ಮೈಯನ್ನು ನಾವು ಗೌರವಿಸುತ್ತೇವೆ.