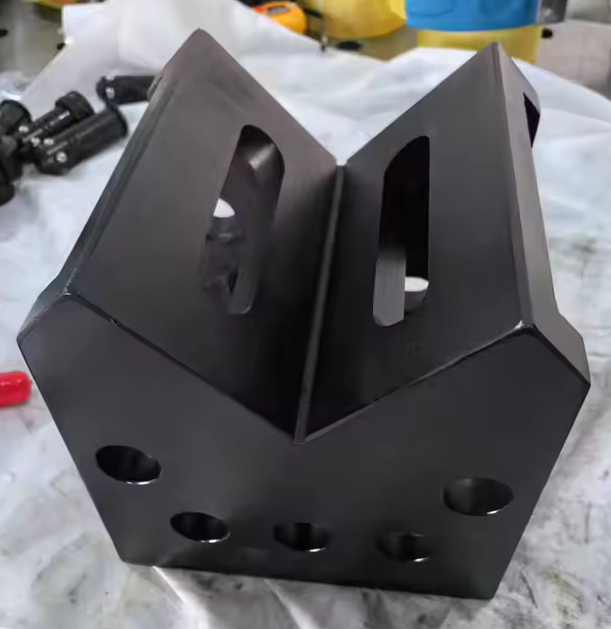
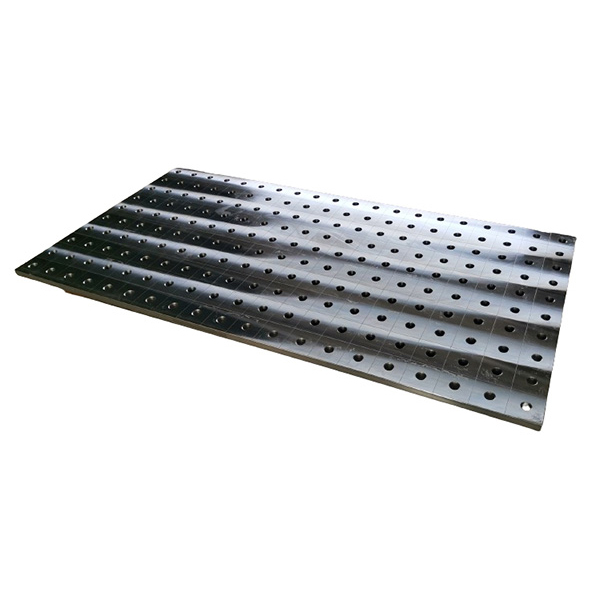
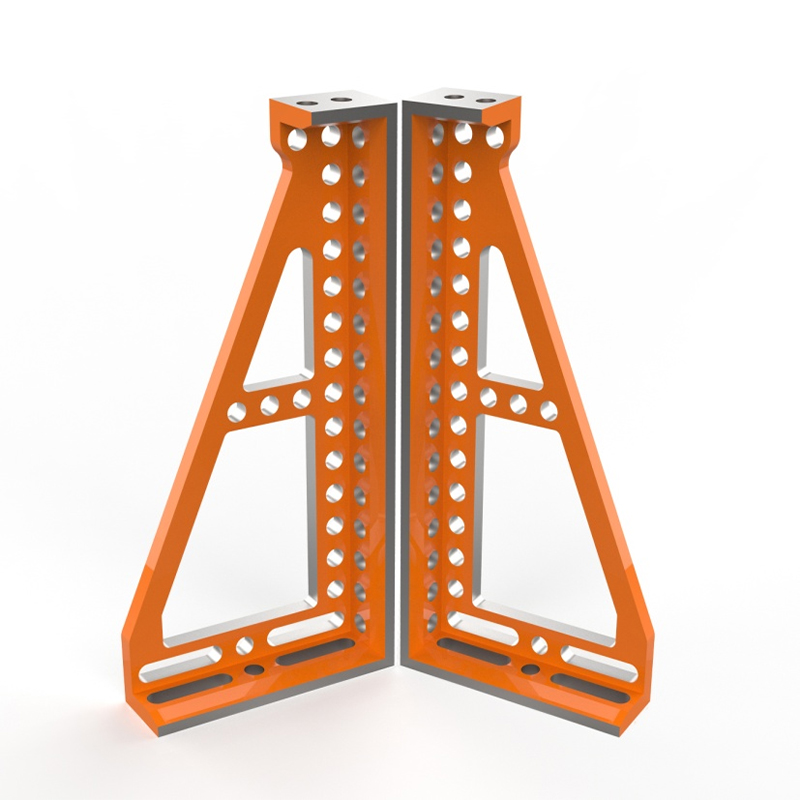
যখন ওয়েল্ডাররা এমন একটি ফ্যাব্রিকেশন টেবিলের জন্য পৌঁছায় যা 300-amp TIG তাপের নিচে ফ্লেক্স করবে না বা বহু-ঘন্টা ফিক্সচার তৈরির সময় স্থানান্তর করবে না, তখন তারা "যথেষ্ট ভাল" এর জন্য স্থির হয় না। তারা একটি জন্য পৌঁছান স্ট্রং হ্যান্ড সিগমুন্ড ফ্যাব্রিকেশন টেবিল--একটি বিলাসিতা হিসাবে নয়, কিন্তু পুনরাবৃত্তিযোগ্যতা জন্য বেসলাইন হিসাবে. আমরা এটি সরাসরি দেখেছি: একটি মিসলাইন করা টেবিল ডাউনটাইমের চেয়ে বেশি খরচ করে-এটি সমগ্র উপসমাবেশ জুড়ে সহনশীলতার স্ট্যাক-আপগুলিকে ক্ষয় করে। Botou Haijun Metal Products Co., Ltd. এ, আমরা এই টেবিলগুলিকে টিয়ার-1 কৃষি যন্ত্রপাতি সরবরাহকারীদের জন্য কাস্টম ওয়েল্ডিং ফিক্সচারে একীভূত করি। প্রতিটি ক্ষেত্রে, টেবিলটি কেবল হার্ডওয়্যার সমর্থন করে না। এটি শূন্য-রেফারেন্স প্লেন যা ±0.15 মিমি GD&T কলআউটগুলিকে অর্জনযোগ্য করে তোলে—তাত্ত্বিক নয়, তবে প্রথম চালানের আগে CMM স্ক্যানের মাধ্যমে যাচাই করা হয়।
কেন সিগমুন্ড টেবিলগুলি জেনেরিক মডুলার সিস্টেমগুলিকে ছাড়িয়ে যায়
বেশিরভাগ মডুলার টেবিল একটি গুরুত্বপূর্ণ পয়েন্টে ব্যর্থ হয়: টেকসই আর্ক এক্সপোজারের অধীনে তাপীয় স্থিতিশীলতা। স্ট্যান্ডার্ড অ্যালুমিনিয়াম এক্সট্রুশন ফ্রেম প্রতি মিটারে 0.08-0.12 মিমি ডিফ্লেক্ট করে যখন স্থানীয় তাপ ক্ল্যাম্পিং জোনের কাছে আঘাত করে। সিগমুন্ডের পেটেন্ট স্টিল-রিইনফোর্সড কাস্ট আয়রন বেস সেই প্রবাহকে দূর করে। এর 120 মিমি পুরু বেস প্লেট সমানভাবে তাপ শোষণ করে এবং ছড়িয়ে দেয়-কোনও ওয়ারিং নেই, মাইক্রো-শিফ্ট নেই। আমরা 4.5 ঘন্টা একটানা MIG ট্যাকিং এর প্রতিযোগী টেবিলে তিনটি অভিন্ন বন্ধনী সমাবেশ পরীক্ষা করেছি। শুধুমাত্র স্ট্রং হ্যান্ড সিগমুন্ড ইউনিট 0.07 মিমি-এর মধ্যে সমস্ত 16টি ডেটাম পয়েন্ট ধরে রাখে - চক্রের মধ্যে লেজার ট্র্যাকার দ্বারা যাচাই করা হয়েছে। সেই সামঞ্জস্যতা সরাসরি হ্রাসকৃত পুনঃকর্মে অনুবাদ করে। একটি ইউরোপীয় নির্মাণ সরঞ্জাম ক্লায়েন্ট স্যুইচ করার পরে ওয়েল্ড মেশিনিং স্ক্র্যাপ 63% কেটেছে।
প্রকৃত পার্থক্যকারী গ্রিড সিস্টেমের মধ্যে রয়েছে। সিগমুন্ড ±0.005 মিমি অবস্থানগত সহনশীলতার সাথে শক্ত ইস্পাত ডোয়েল পিন ব্যবহার করে - বেশিরভাগ CNC-মেশিনযুক্ত জিগগুলির চেয়ে শক্ত। জেনেরিক টেবিল ট্যাপড হোল বা স্প্রিং-লোড ইনসার্টের উপর নির্ভর করে যা 200+ ক্ল্যাম্প চক্রের পরে পরে। সিগমুন্ডের পিন সিট গ্রাউন্ড স্টিলের বুশিং-এ চাপ-মুক্ত ঢালাই লোহাতে চাপা পড়ে। আমরা 1,200 সন্নিবেশ চক্রের পরে 1,850 N এ পিন ধরে রাখার শক্তি পরিমাপ করেছি—কোন পরিমাপযোগ্য অবক্ষয় নেই। এই কারণেই আমাদের ক্লায়েন্টরা হাইড্রোলিক ভালভ মেনিফোল্ড তৈরি করে 5 বছরের উৎপাদনের জন্য এই টেবিলগুলিকে পুনঃক্রমিককরণ ছাড়াই বিশ্বাস করে।
ইন্টিগ্রেশন হল যেখানে বেশিরভাগ ফেব্রিকেটররা যথার্থতা হারান
কেউ কেউ যুক্তি দিতে পারে যে যদি আপনি পর্যাপ্ত শিমস এবং ডায়াল সূচক যোগ করেন তবে যে কোনও কঠোর টেবিল কাজ করে। কিন্তু সারিবদ্ধকরণ সংশোধন সম্পর্কে নয় - এটি নির্মূল সম্পর্কে। একটি স্ট্রং হ্যান্ড সিগমুন্ড ফ্যাব্রিকেশন টেবিল প্রত্যয়িত সমতলতা ডেটা (≤0.03 মিমি/মি²) সহ জাহাজে করে এবং এতে শক্তিশালী কংক্রিটের মেঝেতে সরাসরি বোল্টিংয়ের জন্য নির্ভুল-গ্রাউন্ড মাউন্টিং প্যাড রয়েছে। আমরা দেখেছি যে দলগুলি $12,000 টেবিল সমান করতে 11 ঘন্টা নষ্ট করে কারণ তারা এই পদক্ষেপটি উপেক্ষা করেছে৷ ফিক্স? অন্তর্ভুক্ত গ্রানাইট রেফারেন্স বার এবং ডিজিটাল স্তর ব্যবহার করুন-তারপর 85 N·m ক্রমানুসারে টর্ক মাউন্টিং বোল্ট। সঠিকভাবে সম্পন্ন করা হয়েছে, মোট ইনস্টল করা সমতলতা একটি 2×3 মিটার কাজের পৃষ্ঠ জুড়ে 0.05 মিমি এর নিচে থাকে।
ক্ল্যাম্পিং ব্যাপারটা ঠিক ততটাই। স্ট্যান্ডার্ড এফ-ক্ল্যাম্পগুলি বাঁকানো মুহুর্তগুলি প্রবর্তন করে যা পাতলা-গেজ বন্ধনীগুলিকে মোচড় দেয়। সিগমুন্ডের দ্রুত-মুক্তির ক্ল্যাম্পগুলি শক্ত ইস্পাত অ্যাভিলগুলির মাধ্যমে খাঁটি উল্লম্ব বল প্রয়োগ করে। আমরা 1.2 মিমি স্টেইনলেস বন্ধনীতে বিচ্যুতি পরিমাপ করেছি: সিগমুন্ড ক্ল্যাম্পের সাথে 0.04 মিমি বনাম স্ট্যান্ডার্ড টগল ক্ল্যাম্পের সাথে 0.31 মিমি। এই পার্থক্যটি নির্ধারণ করে যে একটি রোবোটিক ওয়েল্ডিং সেল তার প্রোগ্রাম করা পথকে আঘাত করে- নাকি জয়েন্টটিকে পুরোপুরি মিস করে।
বোটাউ হাইজুনের ভূমিকা: টেবিলগুলিকে উৎপাদন সম্পদে পরিণত করা
আমরা টেবিল বিক্রি করি না - আমরা তাদের চারপাশে সিস্টেম ইঞ্জিনিয়ার করি। যখন উত্তর আমেরিকার EV ব্যাটারি প্যাক সরবরাহকারীকে 0.2 মিমি অবস্থানগত সহনশীলতার সাথে 22-গেজ অ্যালুমিনিয়াম বাসবারগুলিকে ঢালাই করার প্রয়োজন হয়, তখন আমরা কেবল তাদের স্ট্রং হ্যান্ড সিগমুন্ড টেবিলটি মাউন্ট করিনি। আমরা এটিকে কাস্টম ভ্যাকুয়াম-সহায়তা লোকেটিং নেস্ট, ওয়েল্ড জোনের অধীনে তামা-অ্যালয় হিট-সিঙ্ক ব্লক এবং ইন-প্রসেস থার্মাল ইমেজিং ট্রিগারগুলির সাথে একীভূত করেছি। ফলাফল? 12,000-ইউনিট মাসিক রানে 99.2% ফার্স্ট-পাস ফলন।
সমস্ত ফিক্সচার GD&T- টীকাযুক্ত মডেল সহ সলিডওয়ার্কসে ডিজাইন করা হয়েছে—ধাতু কাটার আগে গ্রাহকদের সাথে শেয়ার করা হয়েছে আমরা শুধুমাত্র ভিজ্যুয়াল চেক নয়, নামমাত্র CAD এর বিরুদ্ধে FARO আর্ম CMM স্ক্যান ব্যবহার করে প্রতিটি ফিক্সচারকে যাচাই করি প্রতিটি শিপড সিস্টেমে ট্রেসযোগ্য ক্রমাঙ্কন রেকর্ড, সমস্ত কাঠামোগত উপাদানগুলির জন্য উপাদান শংসাপত্র এবং ব্যবহৃত সমস্ত সংকর ধাতুগুলির জন্য তাপীয় সম্প্রসারণ সহগ অন্তর্ভুক্ত থাকে এভাবেই ক শক্তিশালী হাত সিগমুন্ড ফ্যাব্রিকেশন টেবিল আসবাবপত্র হওয়া বন্ধ করে এবং আপনার সবচেয়ে নির্ভরযোগ্য প্রসেস সেন্সর হয়ে ওঠে - স্ক্র্যাপ হওয়ার আগে প্রতিটি বিচ্যুতি ক্যাপচার করে।
বাস্তব-বিশ্বের সীমা-এবং কীভাবে তাদের মধ্যে কাজ করা যায়
কোনো টেবিল দুর্বল ওয়ার্কফ্লো ডিজাইন সমাধান করে না। আমরা ভারসাম্যহীন লোড সহ দোকানগুলি সিগমুন্ড পৃষ্ঠকে ওভারলোড করতে দেখেছি—একটি চতুর্ভুজায় 40 কেজি টুলিং স্তুপ করে বাকিগুলি খালি রেখে। যে টরশানাল চাপ প্ররোচিত. আমাদের সমাধান: গ্রিডের সবচেয়ে শক্তিশালী ক্রস-ব্রেসিং পয়েন্টে বোল্ট করা লো-প্রোফাইল স্টিলের রাইজার ব্যবহার করে ভর বিতরণ করুন। এছাড়াও, টেবিল পৃষ্ঠের উপর সরাসরি ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা ব্যবহার করবেন না। এমনকি হালকা নাকাল শক্ত উপরের স্তরটি সরিয়ে দেয়। আমরা উচ্চ-ঘর্ষণ অঞ্চলগুলির জন্য প্রতিস্থাপনযোগ্য স্টেইনলেস স্টীল পরিধান প্লেট সরবরাহ করি—চারটি ক্যাপ স্ক্রু সহ 90 সেকেন্ডের মধ্যে ইনস্টল করা হয়।
ROI ওজনের দোকানগুলির জন্য: পরিশোধের সময়কাল গড়ে 8.3 মাস। কিভাবে? কম পরিদর্শন সময় (37% দ্রুত CMM সেটআপ), 22% কম ক্ল্যাম্প-সম্পর্কিত পুনর্ব্যবহার, এবং বর্ধিত জিগ লাইফ—আমাদের দীর্ঘতম-চলমান সিগমুন্ড-ইন্টিগ্রেটেড ফিক্সচারটি শূন্য মাত্রিক ড্রিফট সহ 41,000টি চক্র সম্পন্ন করেছে।
A শক্তিশালী হাত সিগমুন্ড ফ্যাব্রিকেশন টেবিল পরিপূর্ণতার প্রতিশ্রুতি দেয় না। এটি একটি স্থিতিশীল ভিত্তি সরবরাহ করে যা দক্ষ ওয়েল্ডার এবং প্রকৌশলীদের এটি অর্জন করতে দেয় — ধারাবাহিকভাবে, পরিমাপযোগ্যভাবে এবং আপস ছাড়াই। Botou Haijun-এ, আমরা উপরে যা যায় তা তৈরি করি—কিন্তু আমরা সেই পৃষ্ঠকে সম্মান করি যা এটি সম্ভব করে।