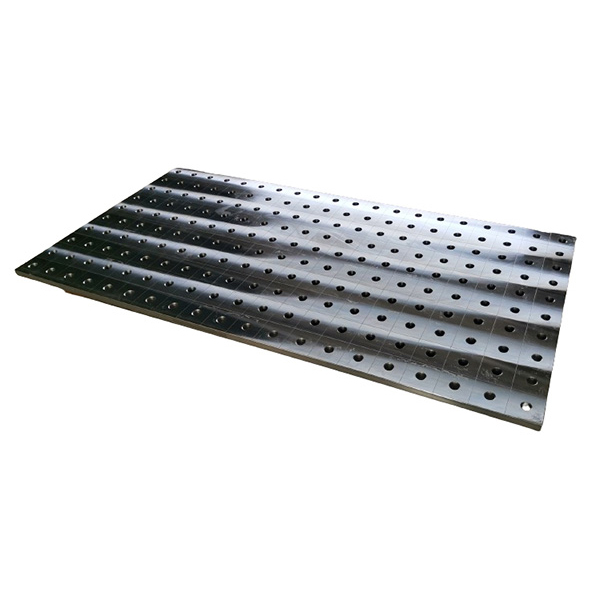
När svetsare sträcker sig efter ett tillverkningsbord som inte böjer sig under 300-amp TIG-värme eller skiftar under flertimmarskonstruktioner, nöjer de sig inte med "tillräckligt bra". De sträcker sig efter en Strong Hand Siegmund tillverkningsbord– inte som en lyx, utan som baslinjen för repeterbarhet. Vi har sett det från första hand: ett felinriktat bord kostar mer än stillestånd – det urholkar toleransstaplar över hela underenheter. Hos Botou Haijun Metal Products Co., Ltd., integrerar vi dessa tabeller i anpassade svetsarmaturer för Tier-1 leverantörer av jordbruksmaskiner. I alla fall är bordet inte bara stödhårdvara. Det är nollreferensplanet som gör ±0,15 mm GD&T-anrop möjliga – inte teoretiska, utan verifierade med CMM-skanningar före första leverans.
Varför Siegmund Tables överträffar generiska modulsystem
De flesta modulära tabeller misslyckas vid en kritisk punkt: termisk stabilitet under ihållande ljusbågsexponering. Standard extruderingsramar av aluminium avböjs 0,08–0,12 mm per meter när lokal värme träffar nära klämzoner. Siegmunds patenterade stålförstärkta gjutjärnsbas eliminerar denna drift. Dess 120 mm tjocka bottenplatta absorberar och avleder värme jämnt – ingen skevhet, inga mikroförskjutningar. Vi testade tre identiska konsoler på konkurrerande bord under 4,5 timmars kontinuerlig MIG-stickning. Endast Strong Hand Siegmund-enheten höll alla 16 referenspunkter inom 0,07 mm – verifierad av laserspårare mellan cyklerna. Den konsekvensen leder direkt till minskad omarbetning. En europeisk kund för anläggningsutrustning skar skrot efter svetsning med 63 % efter byte.
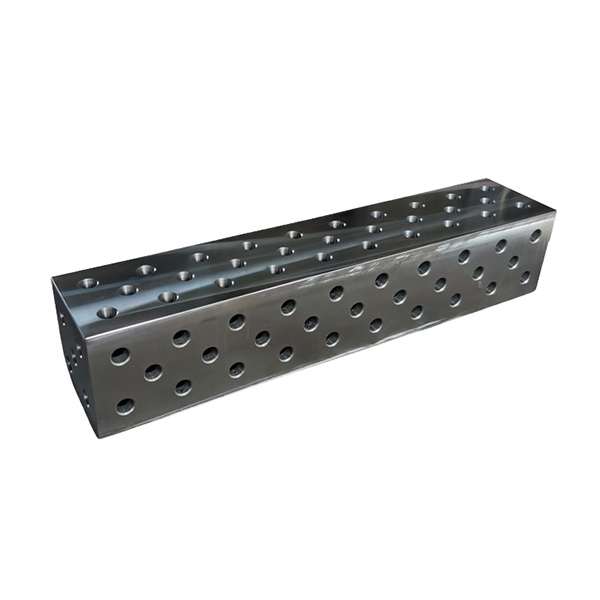
Den verkliga skillnaden ligger i nätsystemet. Siegmund använder pluggstift av härdat stål med ±0,005 mm positionstolerans – tätare än de flesta CNC-bearbetade jiggar. Generiska tabeller förlitar sig på gängade hål eller fjäderbelastade skär som slits efter 200+ klämcykler. Siegmunds stift sitter i slipade stålbussningar inpressade i avspänningsavlastat gjutjärn. Vi mätte stiftretentionskraften vid 1 850 N efter 1 200 införingscykler – ingen mätbar nedbrytning. Det är därför våra kunder som bygger hydrauliska ventilgrenrör litar på dessa tabeller för 5-åriga produktionskörningar utan omkalibrering.
Integration är där de flesta tillverkare tappar precision
Vissa kanske hävdar att vilket styvt bord som helst fungerar om du lägger till tillräckligt många shims och indikatorer. Men anpassning handlar inte om korrigering – det handlar om eliminering. A Strong Hand Siegmund tillverkningsbord levereras med certifierade planhetsdata (≤0,03 mm/m²) och inkluderar precisionsslipade monteringsplattor för direkt bultning till armerade betonggolv. Vi har sett hur lag slösar bort 11 timmar på att utjämna ett bord på $12 000 eftersom de ignorerade detta steg. Fixningen? Använd den medföljande granitreferensstaven och den digitala nivån – dra sedan åt monteringsbultarna i sekvens till 85 N·m. Rätt gjort, den totala installerade planheten förblir under 0,05 mm över en 2×3 m arbetsyta.
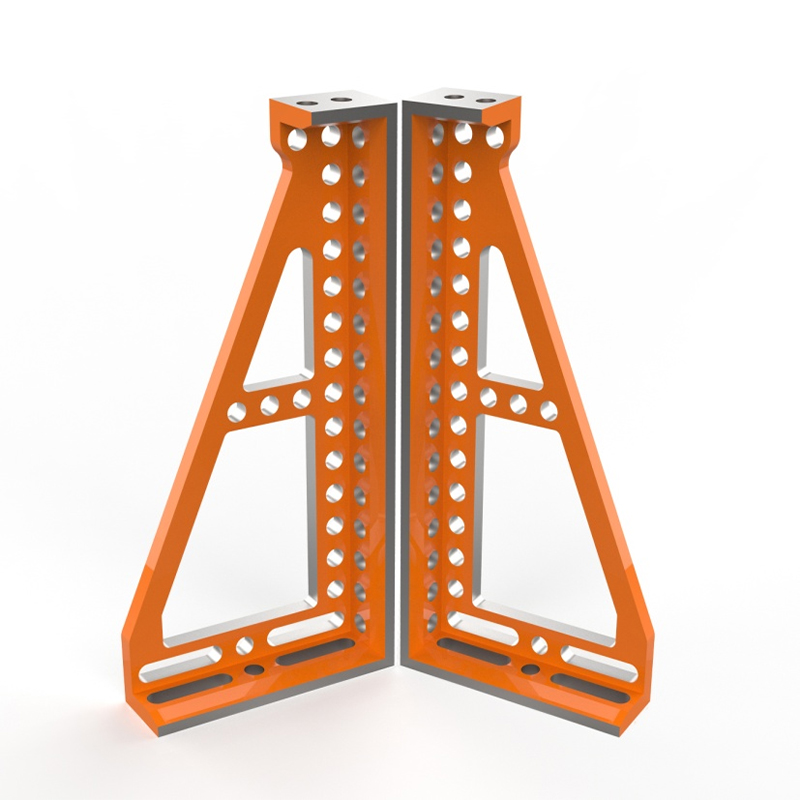
Klämning betyder lika mycket. Standard F-klämmor introducerar böjmoment som vrider tunna konsoler. Siegmunds snabbkopplingsklämmor applicerar ren vertikal kraft genom härdade stålstäd. Vi mätte nedböjning på 1,2 mm rostfria fästen: 0,04 mm med Siegmund-klämmor mot 0,31 mm med standard vippklämmor. Den skillnaden avgör om en robotsvetscell når sin programmerade väg – eller missar skarven helt.
Botou Haijuns roll: Förvandla tabeller till produktionstillgångar
Vi säljer inte bord – vi konstruerar system runt dem. När en nordamerikansk leverantör av elbatteripaket behövde svetsa 22-gauge aluminiumskenor med 0,2 mm positionstolerans, monterade vi inte bara deras Strong Hand Siegmund-bord. Vi integrerade den med anpassade vakuumassisterade lokaliseringsbon, kopparlegerade kylflänsblock under svetszoner och värmeavbildningstriggers under processen. Resultatet? 99,2 % first-pass avkastning på 12 000 enheter månatliga körningar.
Alla armaturer är designade i SolidWorks med GD&T-kommenterade modeller – delas med kunder innan metall skärs Vi validerar varje fixtur med FARO Arm CMM-skanningar mot nominell CAD, inte bara visuella kontroller Varje levererat system inkluderar spårbara kalibreringsposter, materialcertifikat för alla strukturella komponenter och termiska expansionskoefficienter för alla använda legeringar Så här är en stark hand Siegmund tillverkning bord slutar vara möbel och blir din mest pålitliga processsensor – fångar upp varje avvikelse innan den blir skrot.
Verkliga gränser – och hur man arbetar inom dem
Ingen tabell löser dålig arbetsflödesdesign. Vi har sett butiker överbelasta Siegmund-ytor med obalanserad belastning – stapla 40 kg verktyg på en kvadrant medan resten lämnas tomt. Det framkallar vridstress. Vår lösning: fördela massan med hjälp av lågprofilstålstigare bultade till nätets starkaste tvärstag. Använd aldrig slipskivor direkt på bordsytan. Även lätt slipning tar bort det härdade toppskiktet. Vi levererar utbytbara slitplåtar av rostfritt stål för zoner med hög friktion – installerade på under 90 sekunder med fyra skruvar.
För butiker som väger ROI: återbetalningstiden är i genomsnitt 8,3 månader. Hur? Minskad inspektionstid (37 % snabbare CMM-inställningar), 22 % mindre klämrelaterad omarbetning och förlängd jigglivslängd – vår längsta Siegmund-integrerade fixtur har genomfört 41 000 cykler med nolldimensionell drift.
A stark hand Siegmund tillverkning bord lovar inte perfektion. Det ger den stabila grunden som låter skickliga svetsare och ingenjörer uppnå det – konsekvent, mätbart och utan kompromisser. På Botou Haijun bygger vi det som går ovanpå – men vi respekterar ytan som gör det möjligt.