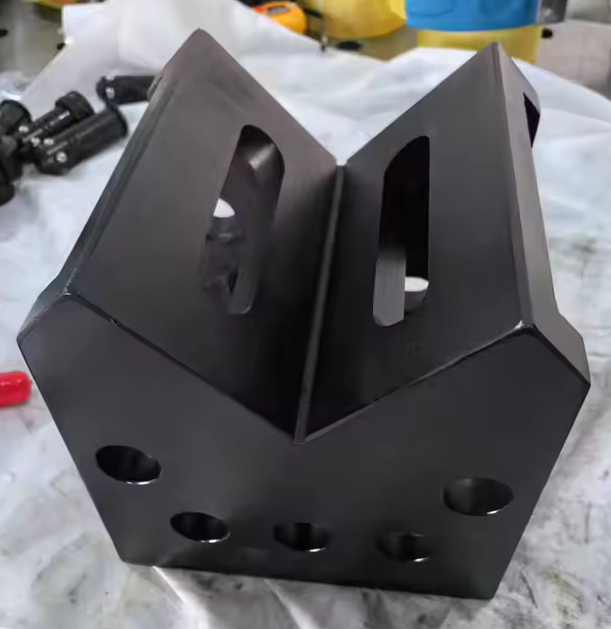
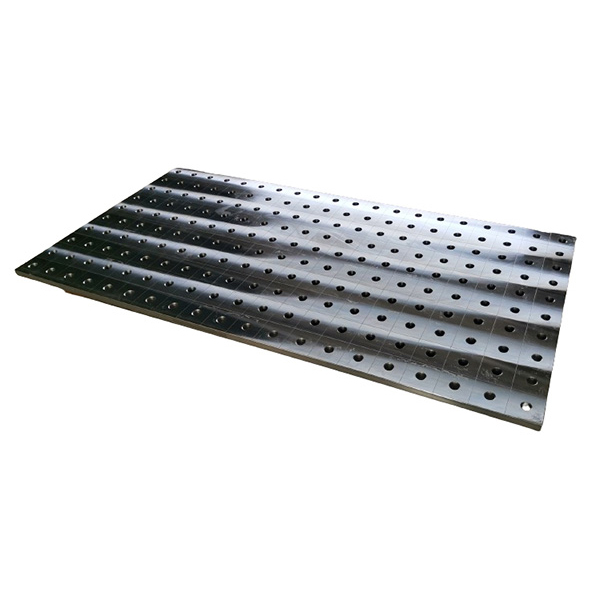
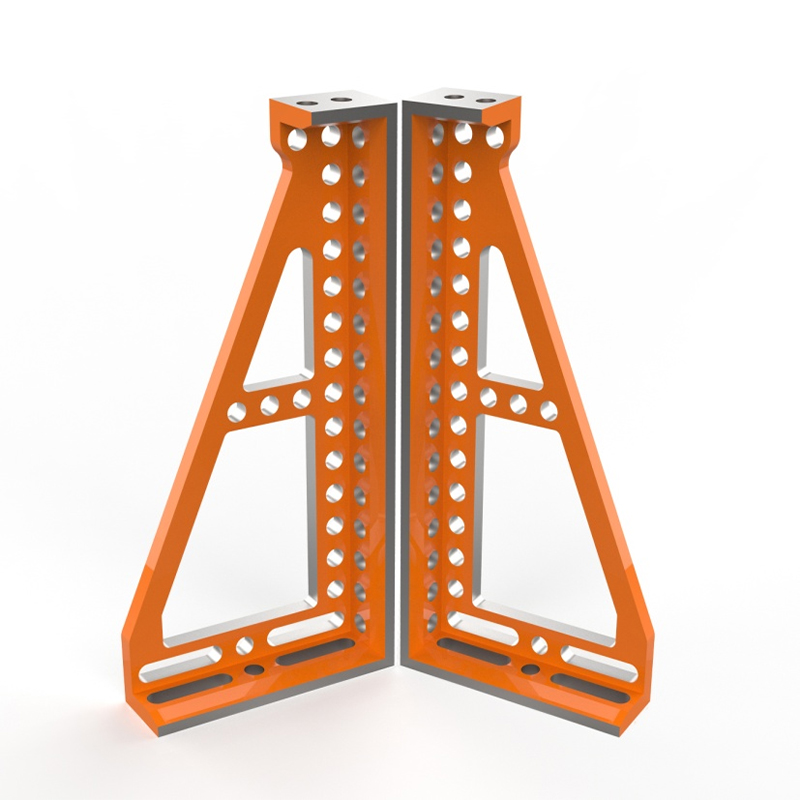
როდესაც შემდუღებლები ხელს უწყობენ ფაბრიკაციის მაგიდას, რომელიც არ იკუმშება 300 ამპერიანი TIG სიცხის ქვეშ ან არ იცვლება მრავალსაათიანი მოწყობილობების აგების დროს, ისინი არ ეთანხმებიან „საკმარისად კარგს“. ისინი მიაღწევენ ა Strong Hand Siegmund ფაბრიკაციის მაგიდა- არა როგორც ფუფუნება, არამედ როგორც საფუძველი განმეორებადობისთვის. ჩვენ ეს პირდაპირ ვნახეთ: არასწორად მორგებული მაგიდა ძვირი ჯდება, ვიდრე შეფერხება - ის ანადგურებს ტოლერანტობის დაგროვებას მთელ ქვეაწყობაში. Botou Haijun Metal Products Co., Ltd.-ში, ჩვენ ამ ცხრილებს ვაერთიანებთ შედუღების მოწყობილობებში Tier-1 სასოფლო-სამეურნეო ტექნიკის მომწოდებლებისთვის. ყველა შემთხვევაში, ცხრილი არ არის მხოლოდ აპარატურის მხარდაჭერა. ეს არის ნულოვანი მითითების სიბრტყე, რომელიც ± 0,15 მმ GD&T გამოხმაურებას იძლევა - არა თეორიული, მაგრამ დამოწმებულია CMM სკანირებით პირველ გადაზიდვამდე.
რატომ აჯობებს ზიგმუნდის ცხრილები ზოგად მოდულურ სისტემებს
მოდულური ცხრილების უმეტესობა ვერ ხერხდება ერთ კრიტიკულ მომენტში: თერმული სტაბილურობა მდგრადი რკალის ექსპოზიციის დროს. სტანდარტული ალუმინის ექსტრუზიის ჩარჩოები გადახრის 0,08-0,12 მმ მეტრზე, როდესაც ლოკალიზებული სითბო მოხვდება დამაგრების ზონებთან ახლოს. ზიგმუნდის დაპატენტებული ფოლადით გამაგრებული თუჯის ბაზა გამორიცხავს ამ დრიფტს. მისი 120 მმ სისქის საბაზისო ფირფიტა შთანთქავს და ანაწილებს სითბოს თანაბრად - არ არის დახრილი, არ არის მიკრო ცვლა. ჩვენ გამოვცადეთ სამი იდენტური ფრჩხილის ასამბლეა კონკურენტ მაგიდებზე 4,5 საათის განმავლობაში უწყვეტი MIG-ის შეკვრაზე. მხოლოდ Strong Hand Siegmund ერთეულს ეჭირა 16-ვე საბაზისო წერტილი 0.07 მმ-ის ფარგლებში - დამოწმებული ლაზერული ტრეკერით ციკლებს შორის. ეს თანმიმდევრულობა პირდაპირ ითარგმნება შემცირებულ გადამუშავებაზე. ერთი ევროპული სამშენებლო აღჭურვილობის კლიენტმა გადართვის შემდეგ შედუღების შემდგომი დამუშავების ჯართი დაჭრა 63%-ით.
რეალური დიფერენციატორი მდგომარეობს ქსელის სისტემაში. ზიგმუნდი იყენებს გამაგრებული ფოლადის სამაგრებს ± 0,005 მმ პოზიციური ტოლერანტობით - უფრო მჭიდრო ვიდრე CNC-დამუშავებული სამაგრები. ზოგადი ცხრილები ეყრდნობა ჩამოსასხმელ ხვრელებს ან ზამბარით დატვირთულ ჩანართებს, რომლებიც აცვიათ 200+ სამაგრის ციკლის შემდეგ. ზიგმუნდის ქინძისთავები ჯდება დაფქულ ფოლადის ბუჩქებში, რომლებიც დაჭერილია სტრესისგან თავისუფალ თუჯში. ჩვენ გავზომეთ ქინძისთავის შეკავების ძალა 1,850 N-ზე 1,200 ჩასმის ციკლის შემდეგ - გაზომვადი დეგრადაციის გარეშე. სწორედ ამიტომ, ჩვენი კლიენტები, რომლებიც აშენებენ ჰიდრავლიკურ სარქველებს, ენდობიან ამ ცხრილებს 5 წლიანი პროდუქციის პერსპექტივაში ხელახალი კალიბრაციის გარეშე.
ინტეგრაცია არის ის, სადაც მწარმოებლების უმეტესობა კარგავს სიზუსტეს
ზოგიერთი შეიძლება ამტკიცებდეს, რომ ნებისმიერი ხისტი მაგიდა მუშაობს, თუ დაამატებთ საკმარის შიმებს და აკრიფეთ ინდიკატორებს. მაგრამ გასწორება არ არის კორექტირება - ეს არის აღმოფხვრა. Strong Hand Siegmund ფაბრიკაციის მაგიდას მიეწოდება სერტიფიცირებული სიბრტყის მონაცემები (≤0,03 მმ/მ²) და მოიცავს ზუსტი გრუნტის სამონტაჟო ბალიშებს რკინაბეტონის იატაკზე პირდაპირი ჭანჭიკებისთვის. ჩვენ ვუყურეთ გუნდებს, რომლებიც კარგავდნენ 11 საათს 12,000$-იანი ცხრილის გასასწორებლად, რადგან მათ ეს ნაბიჯი უგულებელყვეს. გამოსწორება? გამოიყენეთ ჩართული გრანიტის საცნობარო ზოლი და ციფრული დონე — შემდეგ დაამაგრეთ ბრუნვის სამონტაჟო ჭანჭიკები თანმიმდევრობით 85 N·m-მდე. სწორად გაკეთებული, მთლიანი დაყენებული სიბრტყე რჩება 0,05 მმ-ზე ნაკლები 2×3 მ სამუშაო ზედაპირზე.
დამაგრება ისეთივე მნიშვნელოვანია. სტანდარტული F-დამჭერები შემოაქვს ღუნვის მომენტებს, რომლებიც ახვევენ თხელ ლიანდაგიან ფრჩხილებს. ზიგმუნდის სწრაფი გამშვები დამჭერები ახორციელებენ სუფთა ვერტიკალურ ძალას გამაგრებული ფოლადის კოჭებში. ჩვენ გავზომეთ გადახრა 1,2 მმ უჟანგავი სამაგრებზე: 0,04 მმ ზიგმუნდის დამჭერებით, 0,31 მმ სტანდარტული გადამრთველი დამჭერებით. ეს განსხვავება განსაზღვრავს, მოხვდება თუ არა რობოტი შედუღების უჯრედი თავის დაპროგრამებულ გზაზე, თუ მთლიანად გამოტოვებს სახსარს.
ბოტუ ჰაიჯუნის როლი: მაგიდების გადაქცევა საწარმოო აქტივებად
ჩვენ არ ვყიდით მაგიდებს - ჩვენ ვამუშავებთ სისტემებს მათ გარშემო. როდესაც ჩრდილოეთ ამერიკის ელექტრომომარაგების ბატარეის მიმწოდებელს სჭირდებოდა 22-ლიანდაგიანი ალუმინის ავტობუსების შედუღება 0,2 მმ პოზიციური ტოლერანტობით, ჩვენ უბრალოდ არ დავამონტაჟეთ მათი Strong Hand Siegmund მაგიდა. ჩვენ გავაერთიანეთ იგი ვაკუუმის დახმარებით მორგებული მდებარეობის ბუდეებთან, სპილენძის შენადნობის გამათბობელ ბლოკებთან შედუღების ზონებში და თერმული გამოსახულების პროცესში მიმდინარე ტრიგერებთან. შედეგი? 99.2% პირველი გავლის სარგებელი 12,000 ერთეულის ყოველთვიურ გაშვებაზე.
ყველა მოწყობილობა შექმნილია SolidWorks-ში GD&T-ით ანოტირებული მოდელებით - გაზიარებული კლიენტებთან ლითონის დაჭრამდე ჩვენ ვამოწმებთ ყველა მოწყობილობას FARO Arm CMM სკანირების გამოყენებით ნომინალური CAD-ის, და არა მხოლოდ ვიზუალური შემოწმების მიხედვით თითოეული გაგზავნილი სისტემა მოიცავს მიკვლევად კალიბრაციის ჩანაწერებს, მასალების სერთიფიკატებს ყველა სტრუქტურული კომპონენტისთვის და თერმული გაფართოების კოეფიციენტებს ყველა გამოყენებული შენადნობისთვის. ასეა ა ძლიერი ხელის Siegmund ფაბრიკაციის მაგიდა წყვეტს ავეჯის არსებობას და ხდება თქვენი ყველაზე საიმედო პროცესის სენსორი - იჭერს ყველა გადახრას, სანამ ის გახდება ჯართი.
რეალური სამყაროს საზღვრები და როგორ ვიმუშაოთ მათ ფარგლებში
არცერთი ცხრილი არ წყვეტს სამუშაო პროცესის ცუდ დიზაინს. ჩვენ ვნახეთ, რომ მაღაზიები ავსებენ ზიგმუნდის ზედაპირებს გაუწონასწორებელი ტვირთით - 40 კგ-იანი ხელსაწყოები ერთ კვადრატზე აწყობენ, დანარჩენი კი ცარიელია. ეს იწვევს ბრუნვის სტრესს. ჩვენი გადაწყვეტა: გადაანაწილეთ მასა დაბალი პროფილის ფოლადის ამწეების გამოყენებით, რომლებიც ჭანჭიკებულია ქსელის უძლიერეს ჯვარედინ წერტილებზე. ასევე, არასოდეს გამოიყენოთ აბრაზიული ბორბლები პირდაპირ მაგიდის ზედაპირზე. მსუბუქი დაფქვაც კი აშორებს გამაგრებულ ზედა ფენას. ჩვენ ვაწვდით შესაცვლელი უჟანგავი ფოლადის აცვიათ ფირფიტებს მაღალი ხახუნის ზონებისთვის - დაყენებული 90 წამში 4 ხრახნით.
მაღაზიებისთვის, რომლებსაც აქვთ ROI: ანაზღაურებადი პერიოდი საშუალოდ 8,3 თვეა. როგორ? შემცირებული ინსპექტირების დრო (37% უფრო სწრაფი CMM დაყენება), 22% ნაკლები სამაგრებთან დაკავშირებული ხელახალი დამუშავება და გახანგრძლივებული ჟიგის სიცოცხლე — ჩვენმა ყველაზე ხანგრძლივმა ზიგმუნდის ინტეგრირებულმა მოწყობილობამ დაასრულა 41000 ციკლი ნულოვანი განზომილებიანი დრიფტით.
A ძლიერი ხელის Siegmund ფაბრიკაციის მაგიდა არ გვპირდება სრულყოფილებას. ის უზრუნველყოფს სტაბილურ საფუძველს, რომელიც საშუალებას აძლევს კვალიფიციურ შემდუღებლებს და ინჟინრებს მიაღწიონ ამას - თანმიმდევრულად, გაზომვით და კომპრომისის გარეშე. Botou Haijun-ში ჩვენ ვაშენებთ იმას, რაც მაღლა დგას, მაგრამ პატივს ვცემთ ზედაპირს, რომელიც შესაძლებელს ხდის.