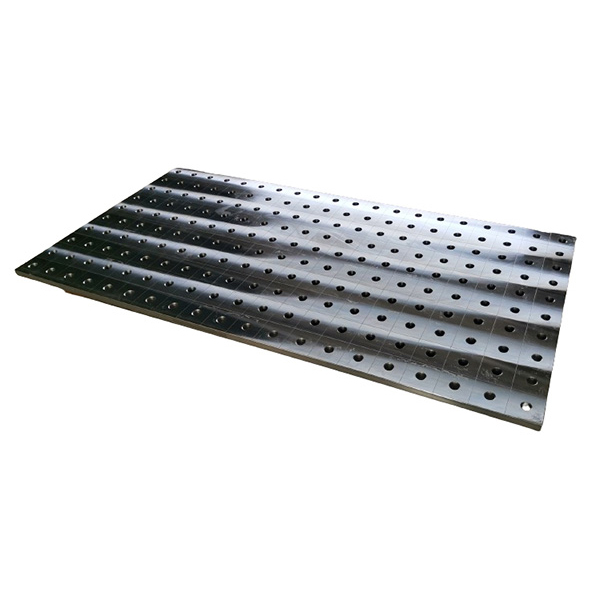
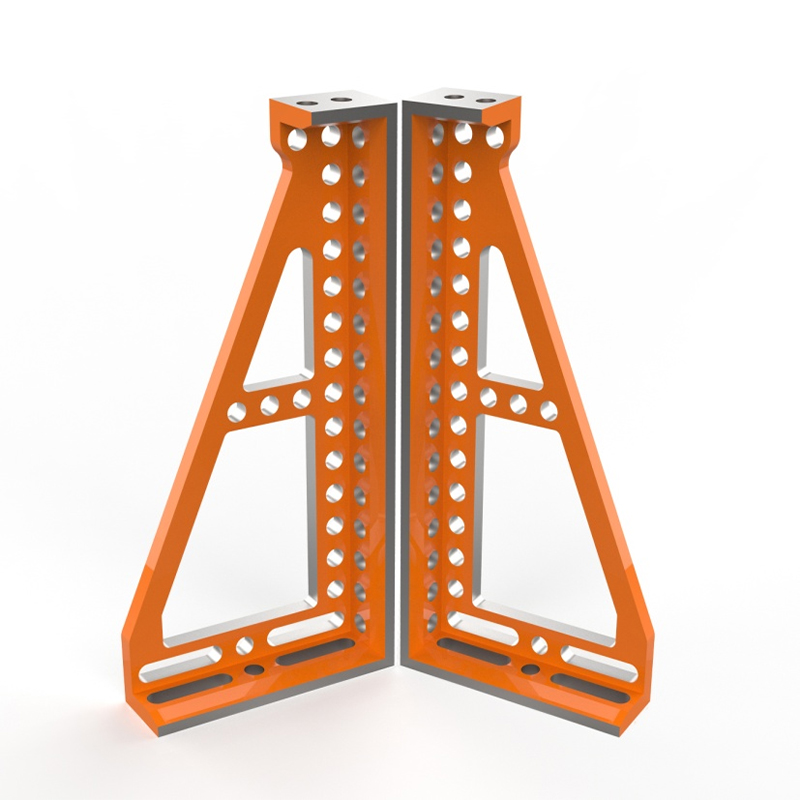
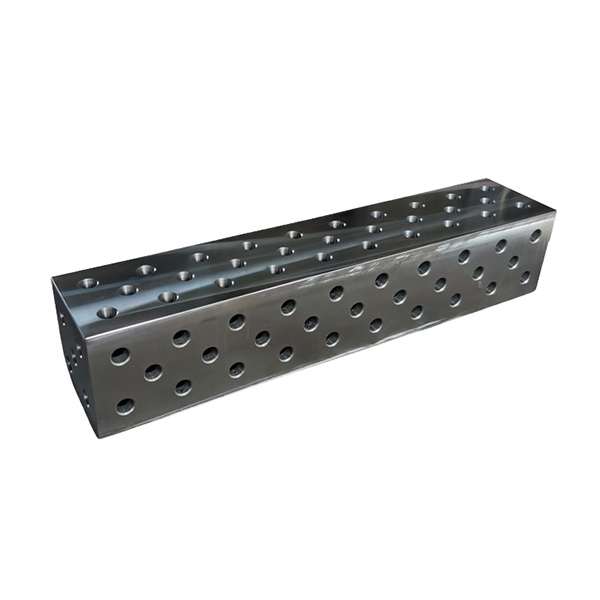
Lorsque les soudeurs recherchent une table de fabrication qui ne fléchira pas sous une chaleur TIG de 300 ampères ou ne bougera pas lors de la construction de luminaires de plusieurs heures, ils ne se contentent pas du « assez bon ». Ils atteignent un Table de fabrication Strong Hand Siegmund— non pas comme un luxe, mais comme base de référence pour la répétabilité. Nous l’avons constaté : une table mal alignée coûte plus cher qu’un temps d’arrêt : elle érode les empilements de tolérances sur des sous-ensembles entiers. Chez Botou Haijun Metal Products Co., Ltd., nous intégrons ces tables dans des appareils de soudage personnalisés pour les fournisseurs de machines agricoles de niveau 1. Dans tous les cas, la table ne prend pas uniquement en charge le matériel. C’est le plan de référence zéro qui permet d’obtenir des légendes GD&T de ±0,15 mm – ce n’est pas théorique, mais vérifié avec des scans CMM avant la première expédition.
Pourquoi les tables Siegmund surpassent les systèmes modulaires génériques
La plupart des tables modulaires échouent à un point critique : la stabilité thermique sous une exposition prolongée à un arc. Les cadres d'extrusion d'aluminium standard fléchissent de 0,08 à 0,12 mm par mètre lorsque la chaleur localisée frappe à proximité des zones de serrage. La base brevetée en fonte renforcée d'acier de Siegmund élimine cette dérive. Sa plaque de base de 120 mm d'épaisseur absorbe et dissipe la chaleur uniformément : pas de déformation, pas de micro-décalages. Nous avons testé trois assemblages de supports identiques sur des tables concurrentes pendant 4,5 heures de pointage MIG continu. Seule l'unité Strong Hand Siegmund détenait les 16 points de référence à moins de 0,07 mm, vérifiés par laser tracker entre les cycles. Cette cohérence se traduit directement par une réduction des retouches. Un client européen de matériel de construction a réduit les rebuts d’usinage après soudage de 63 % après son changement.
Le véritable différenciateur réside dans le système de grille. Siegmund utilise des goujons en acier trempé avec une tolérance de position de ±0,005 mm, plus serrées que la plupart des gabarits usinés CNC. Les tables génériques reposent sur des trous taraudés ou des inserts à ressort qui s'usent après plus de 200 cycles de serrage. Les broches Siegmund s'insèrent dans des bagues en acier rectifiées pressées dans de la fonte sans contrainte. Nous avons mesuré la force de rétention des broches à 1 850 N après 1 200 cycles d'insertion, sans dégradation mesurable. C'est pourquoi nos clients qui fabriquent des collecteurs de vannes hydrauliques font confiance à ces tables pour des cycles de production de 5 ans sans réétalonnage.
L'intégration est l'endroit où la plupart des fabricants perdent en précision
Certains pourraient affirmer que n’importe quelle table rigide fonctionne si vous ajoutez suffisamment de cales et de comparateurs à cadran. Mais l’alignement n’est pas une question de correction, mais d’élimination. Une table de fabrication Strong Hand Siegmund est livrée avec des données de planéité certifiées (≤0,03 mm/m²) et comprend des supports de montage rectifiés avec précision pour un boulonnage direct sur des sols en béton armé. Nous avons vu des équipes perdre 11 heures à niveler une table à 12 000 $ parce qu'elles ignoraient cette étape. La solution ? Utilisez la barre de référence en granit et le niveau numérique inclus, puis serrez les boulons de montage en séquence à 85 N·m. Bien fait, la planéité totale installée reste inférieure à 0,05 mm sur une surface de travail de 2 × 3 m.
Le serrage compte tout autant. Les pinces F standard introduisent des moments de flexion qui tordent les supports de faible épaisseur. Les pinces à dégagement rapide de Siegmund appliquent une force verticale pure grâce à des enclumes en acier trempé. Nous avons mesuré la déflexion sur des supports en acier inoxydable de 1,2 mm : 0,04 mm avec les pinces Siegmund contre 0,31 mm avec les pinces à bascule standard. Cette différence détermine si une cellule de soudage robotisée atteint sa trajectoire programmée ou rate complètement le joint.
Le rôle de Botou Haijun : transformer les tables en actifs de production
Nous ne vendons pas de tables, nous concevons des systèmes autour d'elles. Lorsqu'un fournisseur nord-américain de batteries pour véhicules électriques a eu besoin de souder des barres omnibus en aluminium de calibre 22 avec une tolérance de position de 0,2 mm, nous n'avons pas simplement monté leur table Strong Hand Siegmund. Nous l'avons intégré à des nids de localisation personnalisés assistés par vide, à des blocs de dissipateurs thermiques en alliage de cuivre sous les zones de soudure et à des déclencheurs d'imagerie thermique en cours de processus. Le résultat ? Rendement au premier passage de 99,2 % sur des tirages mensuels de 12 000 unités.
Tous les montages sont conçus dans SolidWorks avec des modèles annotés GD&T, partagés avec les clients avant la découpe du métal. Nous validons chaque appareil à l'aide de scans FARO Arm CMM par rapport à la CAO nominale, et pas seulement de contrôles visuels. Chaque système expédié comprend des enregistrements d'étalonnage traçables, des certificats de matériaux pour tous les composants structurels et des coefficients de dilatation thermique pour tous les alliages utilisés. C'est ainsi qu'un table de fabrication siegmund main forte cesse d'être un meuble et devient votre capteur de processus le plus fiable, capturant chaque écart avant qu'il ne devienne un rebut.
Limites du monde réel et comment les respecter
Aucun tableau ne résout une mauvaise conception du flux de travail. Nous avons vu des ateliers surcharger les surfaces Siegmund avec des charges déséquilibrées : empiler 40 kg d'outils sur un quadrant tout en laissant le reste vide. Cela induit des contraintes de torsion. Notre solution : répartir la masse à l’aide de contremarches en acier à profil bas boulonnées aux points de contreventement les plus solides de la grille. De plus, n’utilisez jamais de meules abrasives directement sur la surface de la table. Même un léger meulage enlève la couche supérieure durcie. Nous fournissons des plaques d'usure remplaçables en acier inoxydable pour les zones à friction élevée, installées en moins de 90 secondes avec quatre vis à capuchon.
Pour les magasins ayant un retour sur investissement : le délai d’amortissement est en moyenne de 8,3 mois. Comment ? Temps d'inspection réduit (configurations de MMT 37 % plus rapides), 22 % de reprises en moins liées aux pinces et durée de vie prolongée du gabarit : notre montage intégré Siegmund le plus ancien a effectué 41 000 cycles avec une dérive dimensionnelle nulle.
A table de fabrication siegmund main forte ne promet pas la perfection. Il offre la base stable qui permet aux soudeurs et ingénieurs qualifiés d’y parvenir – de manière cohérente, mesurable et sans compromis. Chez Botou Haijun, nous construisons ce qui se trouve sur le dessus, mais nous respectons la surface qui rend cela possible.