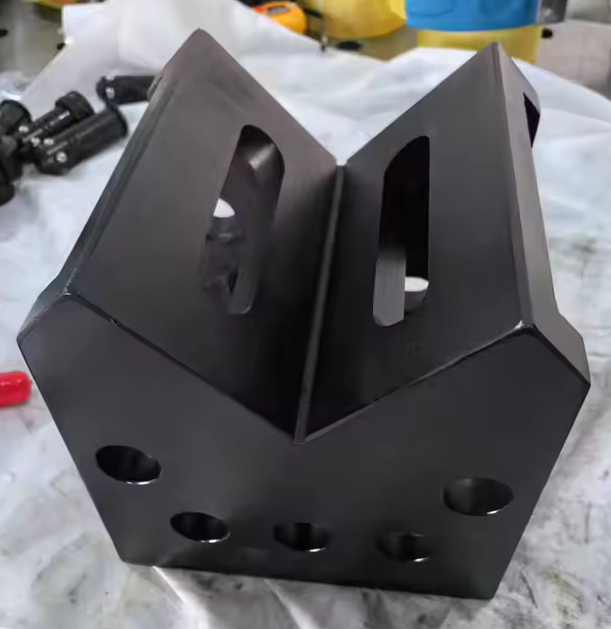
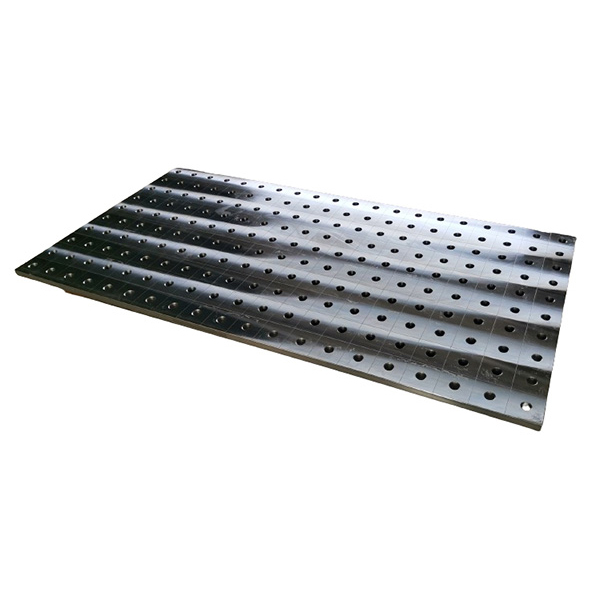
Când sudorii ajung la o masă de fabricație care nu se va flexa sub căldura TIG de 300 de amperi sau nu se va schimba în timpul construcției de dispozitive de mai multe ore, ei nu se mulțumesc cu „suficient de bine”. Ei ajung la a Masa de fabricatie Strong Hand Siegmund— nu ca un lux, ci ca bază pentru repetabilitate. L-am văzut direct: un tabel nealiniat costă mai mult decât timpul de nefuncționare - erodează stivuirile de toleranță pe întregul subansamblu. La Botou Haijun Metal Products Co., Ltd., integrăm aceste tabele în dispozitive de sudură personalizate pentru furnizorii de mașini agricole de nivel 1. În fiecare caz, tabelul nu este doar hardware de suport. Este planul de referință zero care face ca indicațiile GD&T de ±0,15 mm să fie realizabile – nu teoretice, dar verificate cu scanări CMM înainte de prima expediere.
De ce mesele Siegmund depășesc sistemele modulare generice
Majoritatea meselor modulare eșuează într-un punct critic: stabilitatea termică la expunerea susținută la arc. Cadrele standard de extrudare din aluminiu deviază cu 0,08–0,12 mm pe metru atunci când căldura localizată lovește în apropierea zonelor de prindere. Baza patentată din fontă armată cu oțel de la Siegmund elimină această deriva. Placa sa de bază cu grosimea de 120 mm absoarbe și disipează căldura uniform - fără deformare, fără micro-deplasări. Am testat trei ansambluri de suport identice pe mese concurente pe parcursul a 4,5 ore de lipire MIG continuă. Doar unitatea Strong Hand Siegmund a păstrat toate cele 16 puncte de referință cu o rază de 0,07 mm – verificate de laser tracker între cicluri. Această consistență se traduce direct într-o reluare redusă. Un client european de echipamente de construcții a redus deșeurile de prelucrare post-sudare cu 63% după schimbare.
Adevăratul diferențiere constă în sistemul de rețea. Siegmund folosește știfturi din oțel călit cu o toleranță de poziție de ± 0,005 mm - mai strâns decât majoritatea jigurilor prelucrate CNC. Tabelele generice se bazează pe găuri filetate sau inserții cu arc care se uzează după peste 200 de cicluri de prindere. Știfturile lui Siegmund se așează în bucșe de oțel șlefuite presate în fontă eliberată de stres. Am măsurat forța de reținere a știfturilor la 1.850 N după 1.200 de cicluri de inserare - fără degradare măsurabilă. De aceea, clienții noștri care construiesc colectoare de supape hidraulice au încredere în aceste tabele pentru execuții de producție de 5 ani fără recalibrare.
Integrarea este locul în care majoritatea producătorilor pierd precizia
Unii ar putea argumenta că orice masă rigidă funcționează dacă adăugați suficiente lame și indicatori cadran. Dar alinierea nu este despre corecție, ci despre eliminare. Tabelul de fabricație Strong Hand Siegmund este livrat cu date de planeitate certificate (≤0,03 mm/m²) și include suporturi de fixare de precizie pentru fixarea directă pe podele din beton armat. Am văzut echipe care pierd 11 ore nivelând o masă de 12.000 USD pentru că au ignorat acest pas. Remedierea? Utilizați bara de referință de granit inclusă și nivelul digital, apoi strângeți șuruburile de montare în secvență până la 85 N·m. Efectuat corect, planeitatea totală instalată rămâne sub 0,05 mm pe o suprafață de lucru de 2×3 m.
Prinderea contează la fel de mult. Clemele F standard introduc momente de încovoiere care răsucesc consolele de ecartament subțire. Clemele cu eliberare rapidă de la Siegmund aplică forță verticală pură prin nicovalele din oțel călit. Am măsurat deformarea pe suporturi din inox de 1,2 mm: 0,04 mm cu clemele Siegmund față de 0,31 mm cu clemele standard. Această diferență determină dacă o celulă de sudare robotizată își atinge calea programată – sau ratează complet îmbinarea.
Rolul lui Botou Haijun: Transformarea meselor în active de producție
Nu vindem mese – proiectăm sisteme în jurul lor. Când un furnizor de baterii EV din America de Nord a trebuit să sude bare colectoare din aluminiu de calibrul 22 cu toleranță de poziție de 0,2 mm, nu am montat doar masa sa Strong Hand Siegmund. L-am integrat cu cuiburi personalizate de localizare asistată de vid, blocuri radiatoare din aliaj de cupru sub zonele de sudură și declanșatoare de imagini termice în proces. Rezultatul? Randament de primă trecere de 99,2% pe execuții lunare de 12.000 de unități.
Toate dispozitivele de fixare sunt proiectate în SolidWorks cu modele adnotate GD&T - partajate cu clienții înainte de tăierea metalului Validăm fiecare dispozitiv folosind scanări FARO Arm CMM în raport cu CAD nominal, nu doar verificări vizuale Fiecare sistem livrat include înregistrări de calibrare trasabile, certificate de materiale pentru toate componentele structurale și coeficienți de dilatare termică pentru toate aliajele utilizate Așa se face că a mana puternica siegmund masa de fabricatie încetează să mai fie mobilier și devine cel mai fiabil senzor de proces al dvs. - captând fiecare abatere înainte de a deveni rebut.
Limitele din lumea reală și cum să lucrați în interiorul lor
Nicio masă nu rezolvă designul slab al fluxului de lucru. Am văzut magazine supraîncărcate suprafețele Siegmund cu încărcături dezechilibrate - stivuind scule de 40 kg pe un cadran, lăsând restul gol. Asta induce stres de torsiune. Soluția noastră: distribuiți masa folosind colțuri din oțel cu profil redus, fixate la cele mai puternice puncte de contravântuire ale rețelei. De asemenea, nu utilizați niciodată roți abrazive direct pe suprafața mesei. Chiar și șlefuirea ușoară îndepărtează stratul superior întărit. Furnizăm plăci de uzură din oțel inoxidabil înlocuibile pentru zonele cu frecare mare — instalate în mai puțin de 90 de secunde cu patru șuruburi cu cap.
Pentru magazinele care cântăresc rentabilitatea investiției: perioada de rambursare este în medie de 8,3 luni. Cum? Timp de inspecție redus (configurari CMM cu 37% mai rapide), cu 22% mai puțină reluare legată de cleme și durată de viață extinsă a dispozitivului de fixare - dispozitivul nostru integrat Siegmund cu cea mai lungă funcționare a finalizat 41.000 de cicluri cu o deviere dimensională zero.
A mana puternica siegmund masa de fabricatie nu promite perfectiunea. Oferă o fundație stabilă care le permite sudorilor și inginerilor calificați să o realizeze - în mod constant, măsurabil și fără compromisuri. La Botou Haijun, construim ceea ce merge deasupra, dar respectăm suprafața care face posibilă acest lucru.