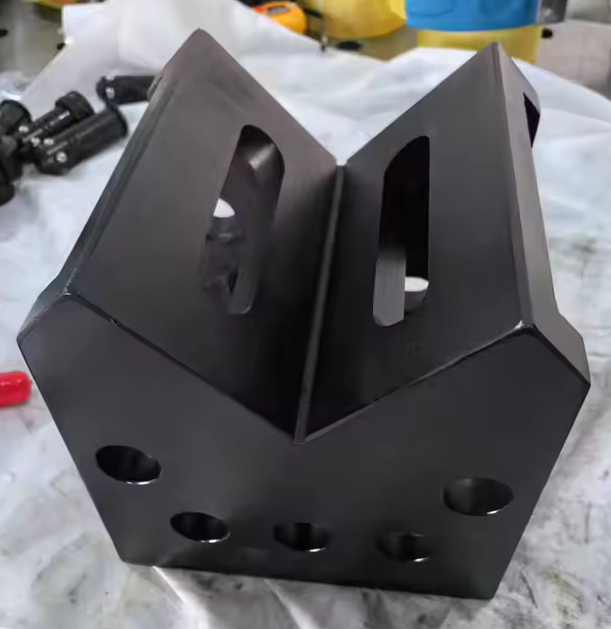
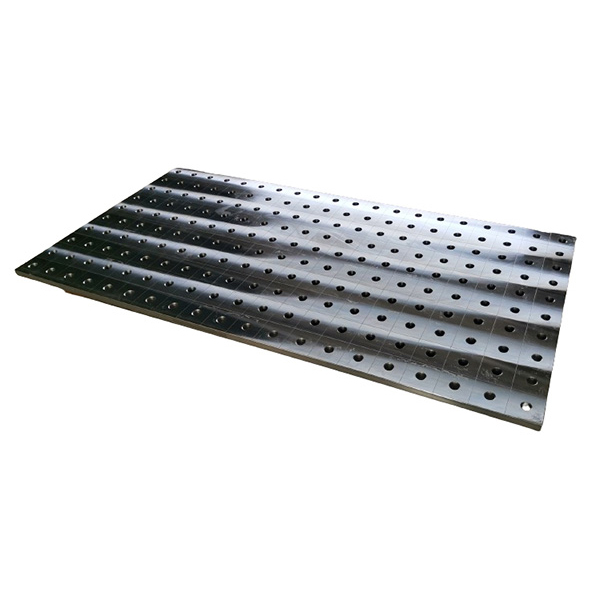
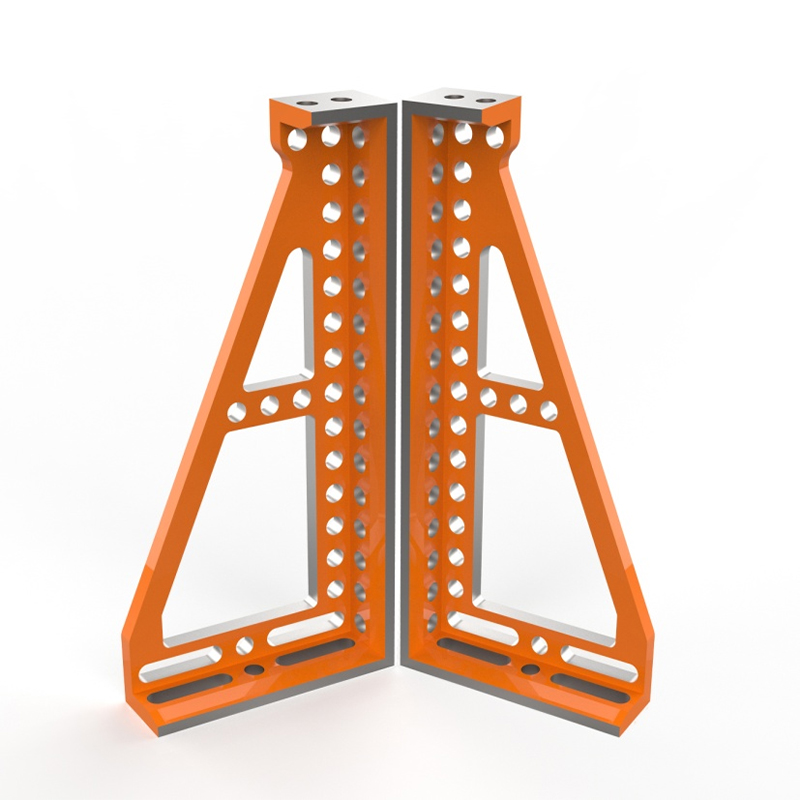
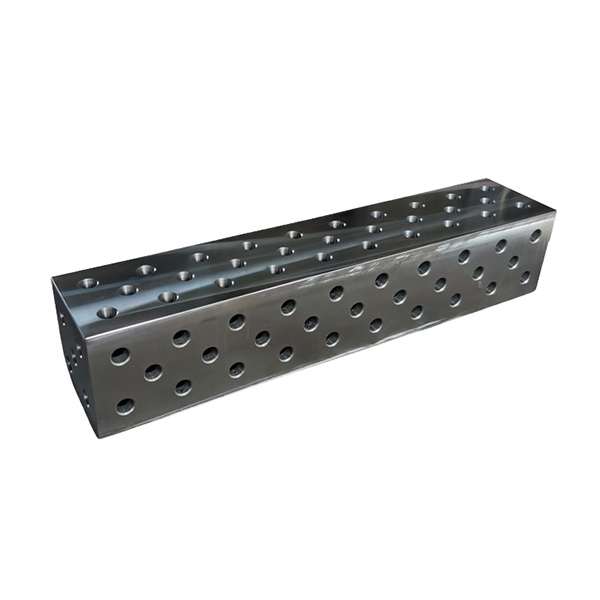
Når svejsere rækker ud efter et fabrikationsbord, der ikke vil bøje under 300-amp TIG-varme eller skifte under multi-timers opbygning af armaturer, nøjes de ikke med "godt nok." De rækker ud efter en Strong Hand Siegmund fabrikationsbord-ikke som en luksus, men som udgangspunktet for repeterbarhed. Vi har set det på egen hånd: Et forkert justeret bord koster mere end nedetid - det udhuler tolerancestabling på tværs af hele underenheder. Hos Botou Haijun Metal Products Co., Ltd. integrerer vi disse tabeller i brugerdefinerede svejsearmaturer til Tier-1-leverandører af landbrugsmaskiner. I alle tilfælde er bordet ikke kun support-hardware. Det er nulreferenceplanet, der gør ±0,15 mm GD&T callouts opnåelige – ikke teoretiske, men verificeret med CMM-scanninger før første forsendelse.
Hvorfor Siegmund Tables overgår generiske modulsystemer
De fleste modulære tabeller fejler på et kritisk punkt: termisk stabilitet under vedvarende lysbueeksponering. Standard ekstruderingsrammer af aluminium afbøjes 0,08–0,12 mm pr. meter, når lokal varme rammer tæt på spændezoner. Siegmunds patenterede stålforstærkede støbejernsbase eliminerer denne drift. Dens 120 mm tykke bundplade absorberer og afleder varme jævnt – ingen vridninger, ingen mikroforskydninger. Vi testede tre identiske beslagsamlinger på konkurrerende borde over 4,5 timers kontinuerlig MIG-skæring. Kun Strong Hand Siegmund-enheden holdt alle 16 datumpunkter inden for 0,07 mm - verificeret af lasertracker mellem cyklusser. Denne konsistens oversættes direkte til reduceret efterbearbejdning. En europæisk entreprenørudstyrskunde skåret efter svejsning af bearbejdningsskrot med 63 % efter skift.
Den egentlige differentiator ligger i netsystemet. Siegmund bruger dyvelstifter af hærdet stål med ±0,005 mm positionstolerance - strammere end de fleste CNC-bearbejdede jigs. Generiske tabeller er afhængige af tapede huller eller fjederbelastede indsatser, der slides efter 200+ klemcyklusser. Siegmunds stifter sidder i bøsninger af slebet stål, der er presset ind i afspændt støbejern. Vi målte pin-retentionskraften ved 1.850 N efter 1.200 indføringscyklusser - ingen målbar nedbrydning. Det er derfor, vores kunder, der bygger hydrauliske ventilmanifolde, stoler på disse tabeller til 5-årige produktionskørsler uden rekalibrering.
Integration er der, hvor de fleste fabrikanter mister præcision
Nogle vil måske hævde, at ethvert stivt bord virker, hvis du tilføjer nok shims og måleskiver. Men tilpasning handler ikke om korrektion - det handler om eliminering. Et Strong Hand Siegmund fabrikationsbord leveres med certificerede planhedsdata (≤0,03 mm/m²) og inkluderer præcisionsslebet monteringspuder til direkte boltning til armeret betongulve. Vi har set hold spilde 11 timer med at udjævne et bord på $12.000, fordi de ignorerede dette trin. Rettelsen? Brug den medfølgende granitreferencestang og det digitale vaterpas – og tilspænd derefter monteringsboltene i rækkefølge til 85 N·m. Udført rigtigt forbliver den samlede installerede planhed under 0,05 mm på tværs af en 2×3 m arbejdsflade.
Fastspænding betyder lige så meget. Standard F-klemmer introducerer bøjningsmomenter, der vrider tynde beslag. Siegmunds hurtigudløsende klemmer udøver ren lodret kraft gennem hærdede stålambolte. Vi målte nedbøjning på 1,2 mm rustfri beslag: 0,04 mm med Siegmund-klemmer versus 0,31 mm med standard vippeklemmer. Denne forskel bestemmer, om en robotsvejsecelle rammer dens programmerede bane - eller misser samlingen helt.
Botou Haijuns rolle: At gøre borde til produktionsaktiver
Vi sælger ikke borde – vi udvikler systemer omkring dem. Da en nordamerikansk EV-batteripakkeleverandør skulle svejse 22-gauge aluminiumsskinner med 0,2 mm positionstolerance, monterede vi ikke bare deres Strong Hand Siegmund bord. Vi integrerede det med brugerdefinerede vakuum-assisterede lokaliseringsreder, kobberlegerede kølepladeblokke under svejsezoner og termiske billedudløsere i processen. Resultatet? 99,2 % førstegangsudbytte på 12.000 enheder månedlige kørsler.
Alle armaturer er designet i SolidWorks med GD&T-annoterede modeller - delt med kunder før skæring i metal Vi validerer alle armaturer ved hjælp af FARO Arm CMM-scanninger mod nominel CAD, ikke kun visuelle kontroller Hvert afsendt system inkluderer sporbare kalibreringsposter, materialecertifikater for alle strukturelle komponenter og termiske udvidelseskoefficienter for alle anvendte legeringer Sådan er en stærk hånd Siegmund fabrikation bord holder op med at være møbel og bliver din mest pålidelige processensor – fanger enhver afvigelse, før den bliver til skrot.
Den virkelige verdens grænser – og hvordan man arbejder inden for dem
Ingen tabel løser dårligt workflowdesign. Vi har set butikker overbelaste Siegmund-overflader med ubalancerede belastninger – stable 40 kg værktøj på én kvadrant, mens resten efterlades tomt. Det fremkalder vridningsstress. Vores løsning: fordel massen ved hjælp af lavprofilstålstigerør boltet til gitterets stærkeste krydsafstivningspunkter. Brug heller aldrig slibeskiver direkte på bordoverfladen. Selv let slibning fjerner det hærdede toplag. Vi leverer udskiftelige slidplader i rustfrit stål til højfriktionszoner - installeret på under 90 sekunder med fire hætteskruer.
For butikker, der vejer ROI: tilbagebetalingsperioden er i gennemsnit 8,3 måneder. Hvordan? Reduceret inspektionstid (37 % hurtigere CMM-opsætning), 22 % mindre klemrelateret efterbearbejdning og forlænget jig-levetid – vores længst kørende Siegmund-integrerede armatur har gennemført 41.000 cyklusser uden dimensionsdrift.
A stærk hånd Siegmund fabrikation bord lover ikke perfektion. Det leverer det stabile fundament, der lader dygtige svejsere og ingeniører opnå det - konsekvent, målbart og uden kompromis. Hos Botou Haijun bygger vi det, der går ovenpå - men vi respekterer overfladen, der gør det muligt.