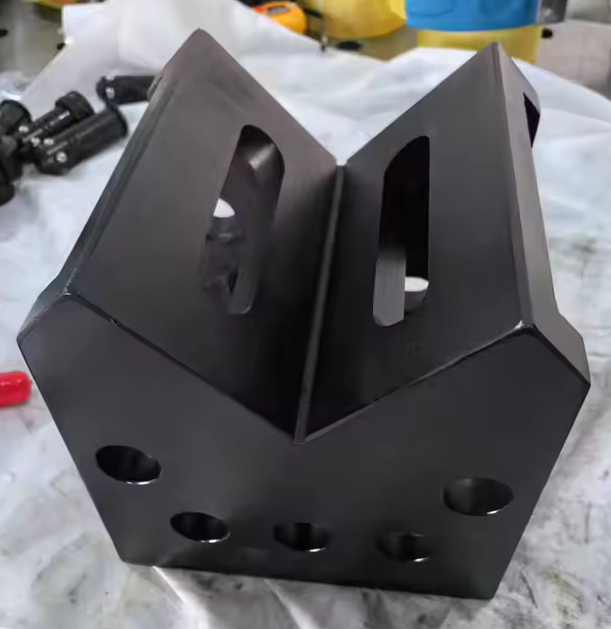
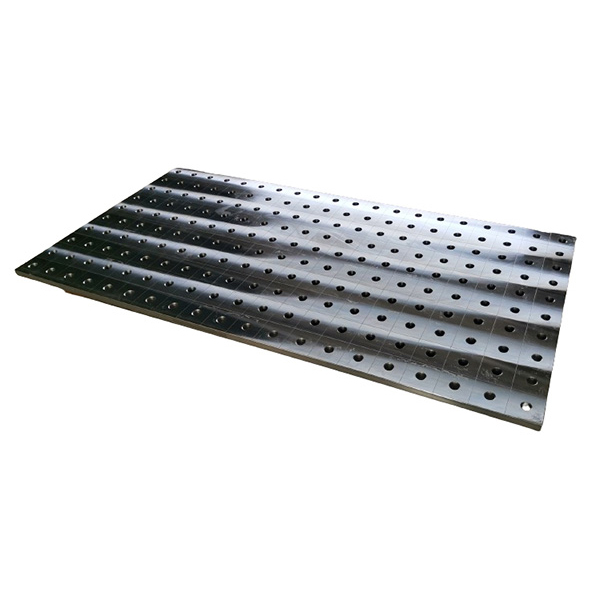
వెల్డర్లు 300-amp TIG హీట్ కింద వంగని లేదా బహుళ-గంటల ఫిక్చర్ బిల్డ్ల సమయంలో షిఫ్ట్ చేయని ఫాబ్రికేషన్ టేబుల్ను చేరుకున్నప్పుడు, అవి "తగినంత మంచివి"గా ఉండవు. వారు a కోసం చేరుకుంటారు స్ట్రాంగ్ హ్యాండ్ సీగ్మండ్ ఫ్యాబ్రికేషన్ టేబుల్- విలాసవంతమైనది కాదు, కానీ పునరావృతమయ్యే ఆధారం. మేము దీన్ని ప్రత్యక్షంగా చూశాము: తప్పుగా అమర్చబడిన పట్టిక పనికిరాని సమయం కంటే ఎక్కువ ఖర్చవుతుంది-ఇది మొత్తం సబ్అసెంబ్లీలలో టాలరెన్స్ స్టాక్-అప్లను తొలగిస్తుంది. Botou Haijun Metal Products Co., Ltd.లో, మేము ఈ పట్టికలను టైర్-1 వ్యవసాయ యంత్రాల సరఫరాదారుల కోసం అనుకూల వెల్డింగ్ ఫిక్చర్లలోకి అనుసంధానిస్తాము. ప్రతి సందర్భంలో, పట్టిక హార్డ్వేర్కు మద్దతు ఇవ్వదు. ఇది ±0.15 mm GD&T కాల్అవుట్లను సాధించగలిగేలా చేసే జీరో-రిఫరెన్స్ ప్లేన్-సైద్ధాంతికమైనది కాదు, కానీ మొదటి రవాణాకు ముందు CMM స్కాన్లతో ధృవీకరించబడింది.
సీగ్మండ్ పట్టికలు సాధారణ మాడ్యులర్ సిస్టమ్లను ఎందుకు అధిగమించాయి
చాలా మాడ్యులర్ టేబుల్లు ఒక క్లిష్టమైన పాయింట్లో విఫలమవుతాయి: స్థిరమైన ఆర్క్ ఎక్స్పోజర్లో థర్మల్ స్టెబిలిటీ. ప్రామాణిక అల్యూమినియం ఎక్స్ట్రూషన్ ఫ్రేమ్లు బిగించే జోన్ల దగ్గర స్థానికీకరించిన వేడిని తాకినప్పుడు మీటరుకు 0.08–0.12 మిమీ విక్షేపం చెందుతాయి. సీగ్మండ్ యొక్క పేటెంట్ స్టీల్-రీన్ఫోర్స్డ్ కాస్ట్ ఐరన్ బేస్ ఆ డ్రిఫ్ట్ను తొలగిస్తుంది. దీని 120 mm మందపాటి బేస్ ప్లేట్ వేడిని సమానంగా గ్రహిస్తుంది మరియు వెదజల్లుతుంది-వార్పింగ్ లేదు, మైక్రో షిఫ్ట్లు లేవు. మేము 4.5 గంటల నిరంతర MIG టాకింగ్లో పోటీ పట్టికలపై మూడు ఒకే విధమైన బ్రాకెట్ అసెంబ్లీలను పరీక్షించాము. స్ట్రాంగ్ హ్యాండ్ సీగ్మండ్ యూనిట్ మాత్రమే మొత్తం 16 డేటా పాయింట్లను 0.07 మిమీ లోపల కలిగి ఉంది-చక్రాల మధ్య లేజర్ ట్రాకర్ ద్వారా ధృవీకరించబడింది. ఆ స్థిరత్వం నేరుగా తగ్గిన రీవర్క్కి అనువదిస్తుంది. ఒక యూరోపియన్ నిర్మాణ సామగ్రి క్లయింట్ మారిన తర్వాత పోస్ట్-వెల్డ్ మ్యాచింగ్ స్క్రాప్ను 63% తగ్గించారు.
నిజమైన భేదం గ్రిడ్ వ్యవస్థలో ఉంది. సీగ్మండ్ ±0.005 mm పొజిషనల్ టాలరెన్స్తో గట్టిపడిన స్టీల్ డోవెల్ పిన్లను ఉపయోగిస్తుంది-చాలా CNC-మెషిన్డ్ జిగ్ల కంటే బిగుతుగా ఉంటుంది. సాధారణ పట్టికలు 200+ క్లాంప్ సైకిల్స్ తర్వాత ధరించే ట్యాప్డ్ హోల్స్ లేదా స్ప్రింగ్-లోడెడ్ ఇన్సర్ట్లపై ఆధారపడతాయి. సీగ్మండ్ యొక్క పిన్స్ సీటు గ్రౌండ్ స్టీల్ బుషింగ్లలో ఒత్తిడి-ఉపశమనం కలిగించే కాస్ట్ ఐరన్లో నొక్కబడింది. మేము 1,200 చొప్పించే చక్రాల తర్వాత 1,850 N వద్ద పిన్ నిలుపుదల శక్తిని కొలిచాము-కొలవదగిన క్షీణత లేదు. అందుకే హైడ్రాలిక్ వాల్వ్ మానిఫోల్డ్లను నిర్మించే మా క్లయింట్లు రీకాలిబ్రేషన్ లేకుండా 5 సంవత్సరాల ఉత్పత్తి కోసం ఈ పట్టికలను విశ్వసిస్తారు.
ఇంటిగ్రేషన్ అంటే చాలా మంది ఫ్యాబ్రికేటర్లు ఖచ్చితత్వాన్ని కోల్పోతారు
మీరు తగినంత షిమ్లు మరియు డయల్ సూచికలను జోడిస్తే ఏదైనా దృఢమైన పట్టిక పని చేస్తుందని కొందరు వాదించవచ్చు. కానీ అమరిక అనేది దిద్దుబాటు గురించి కాదు-ఇది తొలగింపు గురించి. స్ట్రాంగ్ హ్యాండ్ సీగ్మండ్ ఫ్యాబ్రికేషన్ టేబుల్ సర్టిఫైడ్ ఫ్లాట్నెస్ డేటా (≤0.03 మిమీ/మీ²)తో రవాణా చేయబడుతుంది మరియు రీన్ఫోర్స్డ్ కాంక్రీట్ ఫ్లోర్లకు నేరుగా బోల్టింగ్ చేయడానికి ఖచ్చితమైన-గ్రౌండ్ మౌంటు ప్యాడ్లను కలిగి ఉంటుంది. బృందాలు ఈ దశను విస్మరించినందున $12,000 పట్టికను సమం చేయడంలో 11 గంటలు వృధా చేయడం మేము చూశాము. పరిష్కారమా? చేర్చబడిన గ్రానైట్ రిఫరెన్స్ బార్ మరియు డిజిటల్ స్థాయిని ఉపయోగించండి-తర్వాత 85 N·m వరకు టార్క్ మౌంటు బోల్ట్లను ఉపయోగించండి. సరిగ్గా పూర్తయింది, మొత్తం ఇన్స్టాల్ చేయబడిన ఫ్లాట్నెస్ 2×3 మీ పని ఉపరితలం అంతటా 0.05 మిమీ కంటే తక్కువగా ఉంటుంది.
బిగింపు కూడా అంతే ముఖ్యం. ప్రామాణిక F-క్లాంప్లు థిన్-గేజ్ బ్రాకెట్లను ట్విస్ట్ చేసే బెండింగ్ క్షణాలను పరిచయం చేస్తాయి. సీగ్మండ్ యొక్క శీఘ్ర-విడుదల బిగింపులు గట్టిపడిన ఉక్కు అన్విల్స్ ద్వారా స్వచ్ఛమైన నిలువు శక్తిని వర్తింపజేస్తాయి. మేము 1.2 మిమీ స్టెయిన్లెస్ బ్రాకెట్లపై విక్షేపాన్ని కొలిచాము: సీగ్మండ్ క్లాంప్లతో 0.04 మిమీ మరియు స్టాండర్డ్ టోగుల్ క్లాంప్లతో 0.31 మిమీ. రోబోటిక్ వెల్డింగ్ సెల్ దాని ప్రోగ్రామ్ చేయబడిన మార్గాన్ని తాకుతుందా లేదా ఉమ్మడిని పూర్తిగా కోల్పోతుందా అనేది ఆ వ్యత్యాసం నిర్ణయిస్తుంది.
బోటౌ హైజున్ పాత్ర: పట్టికలను ఉత్పత్తి ఆస్తులుగా మార్చడం
మేము పట్టికలను విక్రయించము-మేము వాటి చుట్టూ ఉన్న వ్యవస్థలను ఇంజనీర్ చేస్తాము. నార్త్ అమెరికన్ EV బ్యాటరీ ప్యాక్ సరఫరాదారు 22-గేజ్ అల్యూమినియం బస్బార్లను 0.2 మిమీ పొజిషనల్ టాలరెన్స్తో వెల్డ్ చేయవలసి వచ్చినప్పుడు, మేము వారి స్ట్రాంగ్ హ్యాండ్ సీగ్మండ్ టేబుల్ను మాత్రమే మౌంట్ చేయలేదు. మేము కస్టమ్ వాక్యూమ్-సహాయక లొకేటింగ్ నెస్ట్లు, వెల్డ్ జోన్ల క్రింద కాపర్-అల్లాయ్ హీట్-సింక్ బ్లాక్లు మరియు ఇన్-ప్రాసెస్ థర్మల్ ఇమేజింగ్ ట్రిగ్గర్లతో దీన్ని ఇంటిగ్రేట్ చేసాము. ఫలితం? 12,000-యూనిట్ నెలవారీ పరుగులపై 99.2% ఫస్ట్-పాస్ రాబడి.
GD&T-ఉల్లేఖన నమూనాలతో సాలిడ్వర్క్స్లో అన్ని ఫిక్చర్లు రూపొందించబడ్డాయి-లోహాన్ని కత్తిరించే ముందు కస్టమర్లతో భాగస్వామ్యం చేయబడతాయి మేము నామమాత్రపు CADకి వ్యతిరేకంగా FARO ఆర్మ్ CMM స్కాన్లను ఉపయోగించి ప్రతి ఫిక్చర్ను ధృవీకరిస్తాము, కేవలం దృశ్య తనిఖీలే కాదు ప్రతి షిప్పింగ్ సిస్టమ్లో గుర్తించదగిన అమరిక రికార్డులు, అన్ని నిర్మాణ భాగాల కోసం మెటీరియల్ సర్ట్లు మరియు ఉపయోగించిన అన్ని మిశ్రమాల కోసం థర్మల్ ఎక్స్పాన్షన్ కోఎఫీషియంట్స్ ఉంటాయి. ఈ విధంగా a బలమైన చేతి సీగ్మండ్ ఫాబ్రికేషన్ టేబుల్ ఫర్నిచర్గా మారడం ఆపివేస్తుంది మరియు మీ అత్యంత విశ్వసనీయమైన ప్రాసెస్ సెన్సార్గా మారుతుంది-ప్రతి విచలనం స్క్రాప్గా మారకముందే క్యాప్చర్ చేస్తుంది.
వాస్తవ-ప్రపంచ పరిమితులు-మరియు వాటిలో ఎలా పని చేయాలి
ఏ టేబుల్ పేలవమైన వర్క్ఫ్లో డిజైన్ను పరిష్కరించదు. మేము దుకాణాలు సీగ్మండ్ ఉపరితలాలను అసమతుల్య లోడ్లతో ఓవర్లోడ్ చేయడం చూశాము-ఒక క్వాడ్రంట్లో 40 కిలోల టూలింగ్ను పేర్చడం, మిగిలిన వాటిని ఖాళీగా ఉంచడం. ఇది టోర్షనల్ ఒత్తిడిని ప్రేరేపిస్తుంది. మా పరిష్కారం: గ్రిడ్ యొక్క బలమైన క్రాస్-బ్రేసింగ్ పాయింట్లకు బోల్ట్ చేయబడిన తక్కువ ప్రొఫైల్ స్టీల్ రైజర్లను ఉపయోగించి ద్రవ్యరాశిని పంపిణీ చేయండి. అలాగే, టేబుల్ ఉపరితలంపై నేరుగా రాపిడి చక్రాలను ఎప్పుడూ ఉపయోగించవద్దు. తేలికపాటి గ్రౌండింగ్ కూడా గట్టిపడిన పై పొరను తొలగిస్తుంది. మేము అధిక-ఘర్షణ జోన్ల కోసం మార్చగల స్టెయిన్లెస్ స్టీల్ వేర్ ప్లేట్లను సరఫరా చేస్తాము-నాలుగు క్యాప్ స్క్రూలతో 90 సెకన్లలోపు ఇన్స్టాల్ చేయబడుతుంది.
ROI బరువున్న దుకాణాల కోసం: తిరిగి చెల్లించే వ్యవధి సగటు 8.3 నెలలు. ఎలా? తగ్గిన తనిఖీ సమయం (37% వేగవంతమైన CMM సెటప్లు), 22% తక్కువ క్లాంప్-సంబంధిత రీవర్క్ మరియు పొడిగించిన జిగ్ లైఫ్-మా దీర్ఘకాలంగా నడుస్తున్న సీగ్మండ్-ఇంటిగ్రేటెడ్ ఫిక్చర్ జీరో డైమెన్షనల్ డ్రిఫ్ట్తో 41,000 సైకిళ్లను పూర్తి చేసింది.
A బలమైన చేతి సీగ్మండ్ ఫాబ్రికేషన్ టేబుల్ పరిపూర్ణతను వాగ్దానం చేయదు. నైపుణ్యం కలిగిన వెల్డర్లు మరియు ఇంజనీర్లు స్థిరంగా, కొలమానంగా మరియు రాజీ లేకుండా సాధించగలిగే స్థిరమైన పునాదిని ఇది అందిస్తుంది. బోటౌ హైజున్లో, మేము పైకి వెళ్లే వాటిని నిర్మిస్తాము-కాని మేము దానిని సాధ్యం చేసే ఉపరితలాన్ని గౌరవిస్తాము.