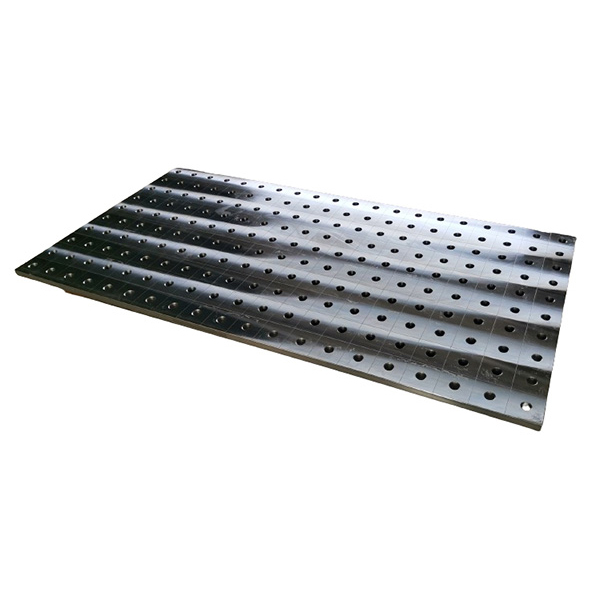
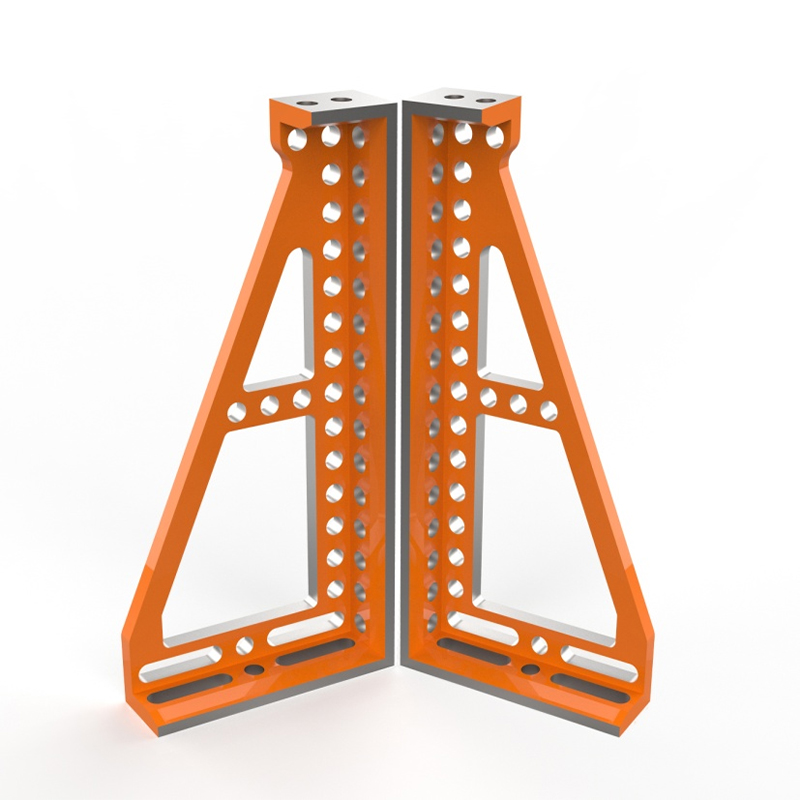
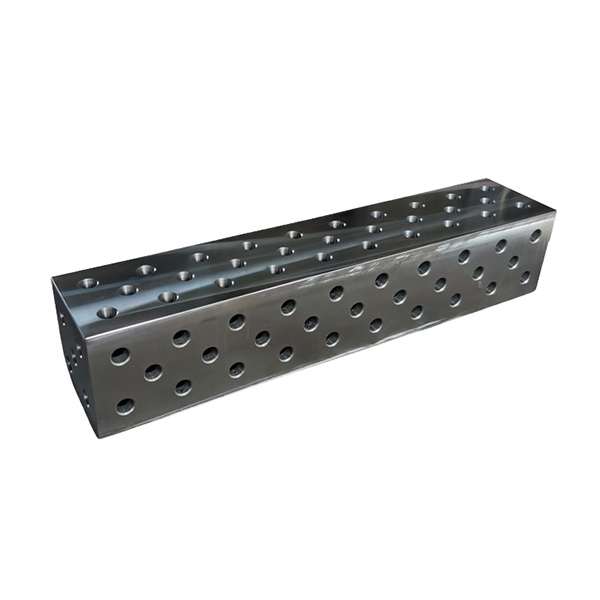
Kiedy spawacze sięgają po stół produkcyjny, który nie ugnie się pod wpływem ciepła TIG pod napięciem 300 A ani nie przesunie się podczas wielogodzinnego montażu osprzętu, nie zadowalają się „wystarczająco dobrym”. Sięgają po A Stół produkcyjny Strong Hand Siegmund— nie jako luksus, ale jako podstawa powtarzalności. Widzieliśmy to na własne oczy: źle ustawiony stół kosztuje więcej niż przestoje – powoduje to utratę tolerancji w całych podzespołach. W firmie Botou Haijun Metal Products Co., Ltd. integrujemy te stoły z niestandardowymi uchwytami spawalniczymi dla dostawców maszyn rolniczych poziomu 1. W każdym przypadku stół nie jest tylko sprzętem pomocniczym. Jest to płaszczyzna zerowego odniesienia, która umożliwia uzyskanie objaśnień GD&T o wartości ± 0,15 mm — nie jest to teoria teoretyczna, ale zweryfikowana za pomocą skanów CMM przed pierwszą wysyłką.
Dlaczego stoły Siegmund przewyższają ogólne systemy modułowe
Większość stołów modułowych zawodzi w jednym krytycznym punkcie: stabilność termiczna przy długotrwałym narażeniu na łuk. Standardowe ramy z wytłaczanego aluminium uginają się o 0,08–0,12 mm na metr, gdy miejscowe ciepło uderza w pobliżu stref mocowania. Opatentowana przez Siegmunda podstawa z żeliwa wzmocnionego stalą eliminuje ten dryf. Płyta podstawy o grubości 120 mm równomiernie pochłania i rozprasza ciepło — bez wypaczeń i mikroprzesunięć. Przetestowaliśmy trzy identyczne zespoły wsporników na konkurencyjnych stołach przez 4,5 godziny ciągłego sczepiania MIG. Tylko jednostka Siegmunda Silnej Dłoni utrzymywała wszystkie 16 punktów odniesienia z dokładnością do 0,07 mm – co sprawdzano za pomocą trackera laserowego pomiędzy cyklami. Ta spójność przekłada się bezpośrednio na ograniczenie liczby przeróbek. Jeden z europejskich klientów zajmujących się sprzętem budowlanym po zmianie na inny obniżył ilość złomu powstałego po spawaniu.
Prawdziwym wyróżnikiem jest system sieciowy. Siegmund wykorzystuje kołki ustalające ze stali hartowanej z tolerancją położenia ±0,005 mm — mocniejsze niż większość przyrządów obrabianych CNC. Stoły standardowe opierają się na otworach gwintowanych lub wkładkach sprężynowych, które zużywają się po ponad 200 cyklach zaciskania. Sworznie Siegmunda osadzają się w szlifowanych tulejach stalowych wciśniętych w żeliwo odprężone. Zmierzyliśmy siłę trzymania szpilki przy 1850 N po 1200 cyklach wstawiania — bez mierzalnej degradacji. Dlatego nasi klienci budujący hydrauliczne rozdzielacze zaworowe ufają tym stołom przez 5 lat produkcji bez ponownej kalibracji.
Integracja to miejsce, w którym większość producentów traci precyzję
Niektórzy mogą twierdzić, że każdy sztywny stół będzie działał, jeśli doda się wystarczającą liczbę podkładek i wskaźników zegarowych. Ale w wyrównaniu nie chodzi o korekcję – chodzi o eliminację. Stół produkcyjny Strong Hand Siegmund jest dostarczany z certyfikowanymi danymi dotyczącymi płaskości (≤0,03 mm/m²) i zawiera precyzyjnie szlifowane podkładki montażowe do bezpośredniego przykręcania do podłóg żelbetowych. Widzieliśmy, jak zespoły marnowały 11 godzin na wyrównanie stołu za 12 000 dolarów, ponieważ zignorowały ten krok. Poprawka? Użyj dołączonego granitowego pręta referencyjnego i poziomicy cyfrowej, a następnie dokręć śruby mocujące sekwencyjnie momentem 85 N·m. Prawidłowo wykonane, całkowita płaskość po zamontowaniu nie przekracza 0,05 mm na powierzchni roboczej o wymiarach 2×3 m.
Zaciskanie ma równie duże znaczenie. Standardowe zaciski F wprowadzają momenty zginające, które skręcają cienkie wsporniki. Zaciski szybkozamykające Siegmund przykładają czystą siłę pionową poprzez kowadła ze stali hartowanej. Zmierzyliśmy ugięcie na wspornikach ze stali nierdzewnej 1,2 mm: 0,04 mm w przypadku zacisków Siegmund w porównaniu do 0,31 mm w przypadku standardowych docisków przegubowych. Od tej różnicy zależy, czy zrobotyzowane stanowisko spawalnicze osiągnie zaprogramowaną ścieżkę, czy też całkowicie ominie połączenie.
Rola Botou Haijuna: przekształcanie stołów w aktywa produkcyjne
Nie sprzedajemy stołów — projektujemy wokół nich systemy. Kiedy dostawca akumulatorów do pojazdów elektrycznych w Ameryce Północnej musiał zespawać aluminiowe szyny zbiorcze o średnicy 22 mm z tolerancją położenia 0,2 mm, nie tylko zamontowaliśmy ich stół Strong Hand Siegmund. Zintegrowaliśmy go z niestandardowymi gniazdami lokalizacyjnymi wspomaganymi próżniowo, blokami radiatora ze stopu miedzi w strefach spawania oraz wyzwalaczami termowizyjnymi w procesie. Wynik? Wydajność przy pierwszym przejściu na poziomie 99,2% przy 12 000 jednostek miesięcznych.
Wszystkie mocowania są projektowane w SolidWorks z modelami z adnotacjami GD&T — udostępnianymi klientom przed cięciem metalu Sprawdzamy każde mocowanie za pomocą skanów CMM ramienia FARO w porównaniu z nominalnym CAD, a nie tylko kontrolami wizualnymi Każdy dostarczony system zawiera możliwe do prześledzenia zapisy kalibracji, certyfikaty materiałowe dla wszystkich elementów konstrukcyjnych i współczynniki rozszerzalności cieplnej dla wszystkich zastosowanych stopów W ten sposób A mocny ręczny stół produkcyjny Siegmunda przestaje być meblem i staje się najbardziej niezawodnym czujnikiem procesowym – wychwytującym każde odchylenie, zanim stanie się złomem.
Granice świata rzeczywistego — i jak w nich pracować
Żadna tabela nie rozwiązuje problemu złego projektu przepływu pracy. Widzieliśmy sklepy przeciążające powierzchnie Siegmund niezrównoważonymi ładunkami – układając 40-kilogramowe narzędzia w jednym kwadrancie, pozostawiając resztę pustą. To powoduje naprężenia skrętne. Nasze rozwiązanie: rozprowadź masę za pomocą niskoprofilowych stalowych pionów przykręconych do najmocniejszych punktów usztywnień poprzecznych rusztu. Nigdy też nie używaj tarcz ściernych bezpośrednio na powierzchni stołu. Nawet lekkie szlifowanie usuwa utwardzoną wierzchnią warstwę. Dostarczamy wymienne płyty ścieralne ze stali nierdzewnej do stref o wysokim tarciu – instalowane w czasie krótszym niż 90 sekund za pomocą czterech śrub z łbem walcowym.
Dla sklepów ważących ROI: okres zwrotu wynosi średnio 8,3 miesiąca. Jak? Krótszy czas kontroli (37% szybsze konfiguracje CMM), o 22% mniej przeróbek związanych z zaciskami i dłuższa żywotność uchwytu — nasz najdłużej działający uchwyt zintegrowany z Siegmund wykonał 41 000 cykli przy zerowym dryfie wymiarowym.
A mocny ręczny stół produkcyjny Siegmunda nie obiecuje doskonałości. Zapewnia stabilną podstawę, która pozwala wykwalifikowanym spawaczom i inżynierom osiągnąć ten cel – w sposób spójny, wymierny i bezkompromisowy. W Botou Haijun budujemy to, co najlepsze, ale szanujemy powierzchnię, która to umożliwia.