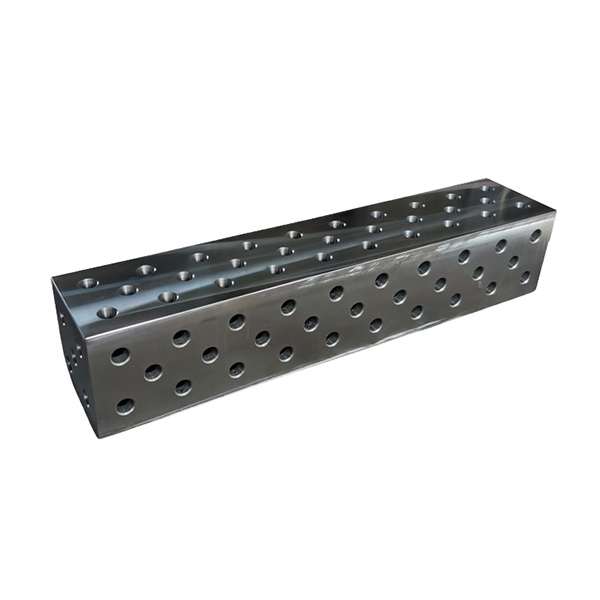
જ્યારે વેલ્ડર એવા ફેબ્રિકેશન ટેબલ માટે પહોંચે છે જે 300-amp TIG હીટ હેઠળ ફ્લેક્સ ન થાય અથવા બહુ-કલાક ફિક્સ્ચર બિલ્ડ દરમિયાન શિફ્ટ ન થાય, ત્યારે તેઓ "પર્યાપ્ત સારા" માટે સમાધાન કરતા નથી. તેઓ એ માટે પહોંચે છે સ્ટ્રોંગ હેન્ડ સિગમંડ ફેબ્રિકેશન ટેબલલક્ઝરી તરીકે નહીં, પરંતુ પુનરાવર્તિતતા માટે આધારરેખા તરીકે. અમે તેને જાતે જ જોયું છે: ખોટી રીતે ગોઠવાયેલ ટેબલ ડાઉનટાઇમ કરતાં વધુ ખર્ચ કરે છે - તે સમગ્ર પેટા એસેમ્બલીઝમાં સહનશીલતા સ્ટેક-અપ્સને ઘટાડે છે. Botou Haijun Metal Products Co., Ltd. ખાતે, અમે આ કોષ્ટકોને ટાયર-1 કૃષિ મશીનરી સપ્લાયર્સ માટે કસ્ટમ વેલ્ડીંગ ફિક્સરમાં એકીકૃત કરીએ છીએ. દરેક કિસ્સામાં, ટેબલ ફક્ત હાર્ડવેરને સપોર્ટ કરતું નથી. તે શૂન્ય-સંદર્ભ પ્લેન છે જે ±0.15 mm GD&T કૉલઆઉટને પ્રાપ્ત કરી શકાય તેવું બનાવે છે-સૈદ્ધાંતિક નથી, પરંતુ પ્રથમ શિપમેન્ટ પહેલાં CMM સ્કેન સાથે ચકાસાયેલ છે.
શા માટે સિગમંડ કોષ્ટકો જેનરિક મોડ્યુલર સિસ્ટમ્સને આઉટપર્ફોર્મ કરે છે
મોટાભાગના મોડ્યુલર કોષ્ટકો એક નિર્ણાયક બિંદુ પર નિષ્ફળ જાય છે: સતત ચાપના સંપર્કમાં થર્મલ સ્થિરતા. સ્ટાન્ડર્ડ એલ્યુમિનિયમ એક્સટ્રુઝન ફ્રેમ્સ જ્યારે ક્લેમ્પિંગ ઝોનની નજીક સ્થાનિક ગરમી અથડાવે છે ત્યારે પ્રતિ મીટર 0.08-0.12 mm ની તરફ વળે છે. સિગમંડનું પેટન્ટ સ્ટીલ-રિઇનફોર્સ્ડ કાસ્ટ આયર્ન બેઝ તે ડ્રિફ્ટને દૂર કરે છે. તેની 120 મીમી જાડી બેઝ પ્લેટ ગરમીને સરખી રીતે શોષી લે છે અને વિખેરી નાખે છે-કોઈ વાર્પિંગ નથી, કોઈ માઇક્રો-શિફ્ટ નથી. અમે સતત MIG ટેકિંગના 4.5 કલાકથી વધુ સ્પર્ધાત્મક કોષ્ટકો પર ત્રણ સમાન કૌંસ એસેમ્બલીનું પરીક્ષણ કર્યું. માત્ર સ્ટ્રોંગ હેન્ડ સિગમંડ યુનિટે 0.07 મીમીની અંદર તમામ 16 ડેટમ પોઈન્ટ્સ રાખ્યા હતા - ચક્ર વચ્ચે લેસર ટ્રેકર દ્વારા ચકાસાયેલ. તે સુસંગતતા સીધી રીતે ઘટાડેલા પુનઃકાર્યમાં અનુવાદ કરે છે. એક યુરોપિયન કન્સ્ટ્રક્શન ઇક્વિપમેન્ટ ક્લાયન્ટે સ્વિચ કર્યા પછી પોસ્ટ-વેલ્ડ મશીનિંગ સ્ક્રેપને 63% ઘટાડ્યો.
વાસ્તવિક તફાવત ગ્રીડ સિસ્ટમમાં રહેલો છે. સિગમંડ ±0.005 mm પોઝિશનલ ટોલરન્સ સાથે સખત સ્ટીલ ડોવેલ પિનનો ઉપયોગ કરે છે - મોટા ભાગના CNC-મશીન જીગ્સ કરતાં વધુ કડક. સામાન્ય કોષ્ટકો ટેપ કરેલા છિદ્રો અથવા સ્પ્રિંગ-લોડેડ ઇન્સર્ટ્સ પર આધાર રાખે છે જે 200+ ક્લેમ્પ ચક્ર પછી પહેરે છે. સિગમંડની પિન સીટને ગ્રાઉન્ડ સ્ટીલ બુશિંગ્સમાં દબાવવામાં આવે છે જે તણાવ-મુક્ત કાસ્ટ આયર્નમાં દબાવવામાં આવે છે. અમે 1,200 નિવેશ ચક્ર પછી પિન રીટેન્શન ફોર્સને 1,850 N પર માપ્યું - કોઈ માપી શકાય તેવું અધોગતિ નથી. તેથી જ હાઇડ્રોલિક વાલ્વ મેનીફોલ્ડ બનાવતા અમારા ગ્રાહકો 5-વર્ષના ઉત્પાદન માટે પુનઃ-કેલિબ્રેશન વિના આ કોષ્ટકો પર વિશ્વાસ કરે છે.
એકીકરણ એ છે જ્યાં મોટાભાગના ફેબ્રિકેટર્સ ચોકસાઇ ગુમાવે છે
કેટલાક એવી દલીલ કરી શકે છે કે જો તમે પર્યાપ્ત શિમ્સ અને ડાયલ સૂચકાંકો ઉમેરો તો કોઈપણ સખત ટેબલ કામ કરે છે. પરંતુ સંરેખણ સુધારણા વિશે નથી - તે દૂર કરવા વિશે છે. પ્રમાણિત ફ્લેટનેસ ડેટા (≤0.03 mm/m²) સાથે સ્ટ્રોંગ હેન્ડ સિગમંડ ફેબ્રિકેશન ટેબલ વહાણ કરે છે અને તેમાં પ્રબલિત કોંક્રિટ ફ્લોર પર સીધા બોલ્ટિંગ માટે ચોકસાઇ-ગ્રાઉન્ડ માઉન્ટિંગ પેડ્સ શામેલ છે. અમે ટીમોને $12,000 ટેબલ લેવલ કરવામાં 11 કલાક બગાડતા જોયા છે કારણ કે તેઓએ આ પગલાની અવગણના કરી હતી. સુધારો? સમાવિષ્ટ ગ્રેનાઈટ રેફરન્સ બાર અને ડિજિટલ લેવલનો ઉપયોગ કરો-પછી ટોર્ક માઉન્ટિંગ બોલ્ટને ક્રમમાં 85 N·m. બરાબર થઈ ગયું, કુલ ઇન્સ્ટોલ કરેલી સપાટતા 2×3 મીટરની કાર્ય સપાટી પર 0.05 મીમીની નીચે રહે છે.
ક્લેમ્પિંગ એટલું જ મહત્વનું છે. સ્ટાન્ડર્ડ એફ-ક્લેમ્પ્સ બેન્ડિંગ મોમેન્ટ્સ રજૂ કરે છે જે પાતળા-ગેજ કૌંસને ટ્વિસ્ટ કરે છે. સિગમંડના ક્વિક-રિલીઝ ક્લેમ્પ્સ સખત સ્ટીલ એવિલ્સ દ્વારા શુદ્ધ વર્ટિકલ ફોર્સ લાગુ કરે છે. અમે 1.2 mm સ્ટેનલેસ કૌંસ પર ડિફ્લેક્શન માપ્યું: સિગમંડ ક્લેમ્પ્સ સાથે 0.04 mm વિરુદ્ધ સ્ટાન્ડર્ડ ટૉગલ ક્લેમ્પ્સ સાથે 0.31 mm. તે તફાવત નક્કી કરે છે કે શું રોબોટિક વેલ્ડીંગ સેલ તેના પ્રોગ્રામ કરેલા પાથને અથડાવે છે-અથવા સંયુક્તને સંપૂર્ણપણે ચૂકી જાય છે.
બોટોઉ હૈજુનની ભૂમિકા: કોષ્ટકોને ઉત્પાદન અસ્કયામતોમાં ફેરવવું
અમે કોષ્ટકો વેચતા નથી - અમે તેમની આસપાસની સિસ્ટમને એન્જિનિયર કરીએ છીએ. જ્યારે નોર્થ અમેરિકન EV બેટરી પેક સપ્લાયરને 22-ગેજ એલ્યુમિનિયમ બસબાર્સને 0.2 mm પોઝિશનલ ટોલરન્સ સાથે વેલ્ડ કરવાની જરૂર હતી, ત્યારે અમે ફક્ત તેમના સ્ટ્રોંગ હેન્ડ સિગમંડ ટેબલને માઉન્ટ કર્યું નથી. અમે તેને વૈવિધ્યપૂર્ણ વેક્યૂમ-આસિસ્ટેડ લોકેટિંગ માળખાં, વેલ્ડ ઝોન હેઠળ કોપર-એલોય હીટ-સિંક બ્લોક્સ અને પ્રક્રિયામાં થર્મલ ઇમેજિંગ ટ્રિગર્સ સાથે સંકલિત કર્યું છે. પરિણામ? 12,000-યુનિટ માસિક રન પર 99.2% ફર્સ્ટ-પાસ ઉપજ.
તમામ ફિક્સર સોલિડવર્ક્સમાં GD&T-એનોટેટેડ મોડલ્સ સાથે ડિઝાઇન કરવામાં આવ્યા છે-ધાતુ કાપતા પહેલા ગ્રાહકો સાથે શેર કરવામાં આવે છે. અમે નજીવા CAD સામે FARO આર્મ CMM સ્કેનનો ઉપયોગ કરીને દરેક ફિક્સ્ચરને માન્ય કરીએ છીએ, માત્ર વિઝ્યુઅલ ચેક જ નહીં દરેક મોકલેલ સિસ્ટમમાં શોધી શકાય તેવા કેલિબ્રેશન રેકોર્ડ્સ, તમામ માળખાકીય ઘટકો માટે સામગ્રી પ્રમાણપત્રો અને ઉપયોગમાં લેવાતા તમામ એલોય માટે થર્મલ વિસ્તરણ ગુણાંકનો સમાવેશ થાય છે. આ રીતે એ મજબૂત હાથ સિગમંડ ફેબ્રિકેશન ટેબલ ફર્નિચર બનવાનું બંધ કરે છે અને તમારું સૌથી વિશ્વસનીય પ્રોસેસ સેન્સર બની જાય છે - તે સ્ક્રેપ બને તે પહેલાં દરેક વિચલનને કેપ્ચર કરે છે.
વાસ્તવિક-વિશ્વની મર્યાદાઓ-અને તેમની અંદર કેવી રીતે કાર્ય કરવું
કોઈ ટેબલ નબળી વર્કફ્લો ડિઝાઇનને હલ કરતું નથી. અમે અસંતુલિત લોડ સાથે સિગમંડ સપાટીને ઓવરલોડ કરતી દુકાનો જોઈ છે - એક ચતુર્થાંશ પર 40 કિલો ટૂલિંગ સ્ટેક કરીને જ્યારે બાકીની જગ્યા ખાલી છે. તે ટોર્સનલ તણાવ પ્રેરિત કરે છે. અમારું સોલ્યુશન: ગ્રીડના સૌથી મજબૂત ક્રોસ-બ્રેસિંગ પોઈન્ટ્સ પર બોલ્ટ કરેલા લો-પ્રોફાઈલ સ્ટીલ રાઈઝરનો ઉપયોગ કરીને સમૂહનું વિતરણ કરો. ઉપરાંત, ટેબલની સપાટી પર સીધા ઘર્ષક વ્હીલ્સનો ક્યારેય ઉપયોગ કરશો નહીં. હળવું ગ્રાઇન્ડીંગ પણ સખત ટોચનું સ્તર દૂર કરે છે. અમે ઉચ્ચ-ઘર્ષણ ઝોન માટે બદલી શકાય તેવી સ્ટેનલેસ સ્ટીલ વસ્ત્રો પ્લેટો સપ્લાય કરીએ છીએ-જે ચાર કેપ સ્ક્રૂ સાથે 90 સેકન્ડમાં સ્થાપિત થાય છે.
ROI નું વજન ધરાવતી દુકાનો માટે: વળતરનો સમયગાળો સરેરાશ 8.3 મહિનાનો છે. કેવી રીતે? ઘટાડેલો નિરીક્ષણ સમય (37% ઝડપી CMM સેટઅપ્સ), 22% ઓછું ક્લેમ્પ-સંબંધિત પુનઃકાર્ય, અને વિસ્તૃત જીગ લાઇફ—અમારી સૌથી લાંબી ચાલતી સિગમંડ-ઇન્ટિગ્રેટેડ ફિક્સ્ચરે શૂન્ય પરિમાણીય ડ્રિફ્ટ સાથે 41,000 ચક્ર પૂર્ણ કર્યા છે.
A મજબૂત હાથ સિગમંડ ફેબ્રિકેશન ટેબલ સંપૂર્ણતાનું વચન આપતું નથી. તે સ્થિર પાયો પહોંચાડે છે જે કુશળ વેલ્ડર્સ અને એન્જિનિયરોને તેને હાંસલ કરવા દે છે—સતત, માપી શકાય અને સમાધાન વગર. બોટોઉ હૈજુન ખાતે, અમે જે ટોચ પર છે તે બનાવીએ છીએ—પરંતુ અમે તેને શક્ય બનાવતી સપાટીનો આદર કરીએ છીએ.