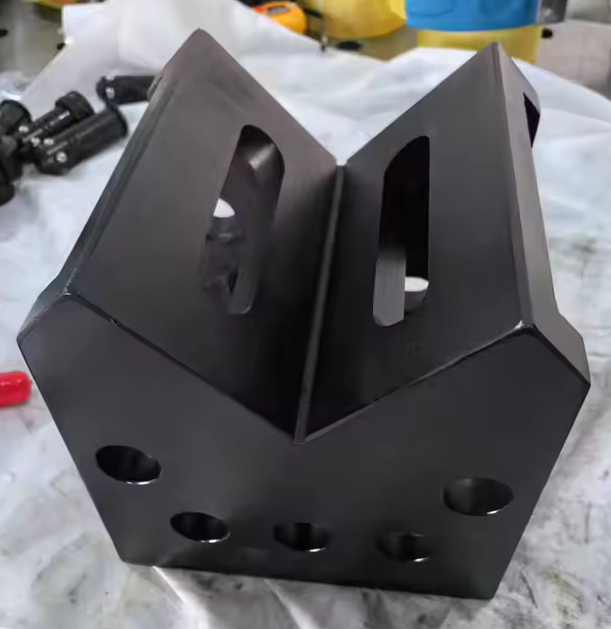
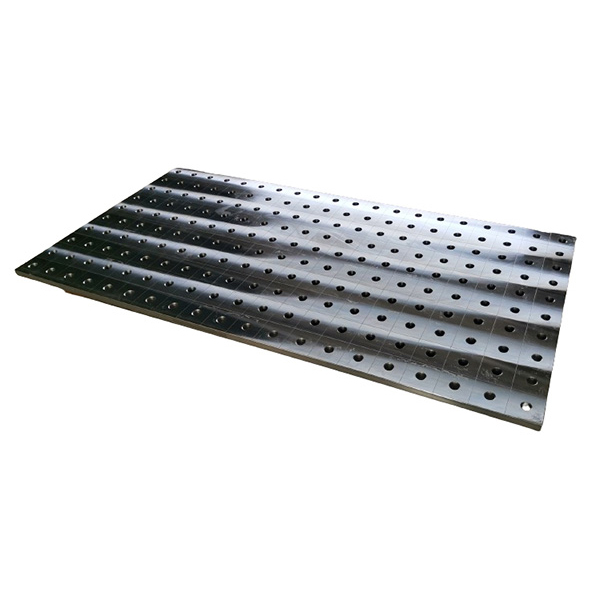
Wann d'Schweizer e Fabrikatiounsdësch erreechen, deen net ënner 300-amp TIG-Hëtzt flexéiert oder sech während Multi-Stonn-Fixture-Builds verännert, settelen se sech net fir "gutt genuch." Si erreechen fir eng Staark Hand Siegmund Fabrikatioun Dësch-net als Luxus, awer als Basis fir Widderhuelbarkeet. Mir hunn et aus der éischter Hand gesinn: e falsch ausgeriichtten Dësch kascht méi wéi Ausdauer - et erodéiert Toleranzstack-ups iwwer ganz Ënnerversammlungen. Bei Botou Haijun Metal Products Co., Ltd., integréiere mir dës Dëscher a personaliséiert Schweißarmaturen fir Tier-1 landwirtschaftlech Maschinnen Fournisseuren. An all Fall ass den Dësch net nëmmen Ënnerstëtzung Hardware. Et ass den Null-Referenzfliger deen ± 0,15 mm GD&T Callouts erreechbar mécht - net theoretesch, awer verifizéiert mat CMM Scans virun der éischter Sendung.
Firwat Siegmund Tables Outperform Generic Modular Systems
Déi meescht modulär Dëscher falen op engem kritesche Punkt: thermesch Stabilitéit ënner nohalteger Bogenbelaaschtung. Standard Aluminium-Extrusiounsrahmen oflenken 0,08-0,12 mm pro Meter wann lokaliséierter Hëtzt bei Spannzonen trëfft. Dem Siegmund seng patentéiert Stahlverstäerkt Gossbasis eliminéiert dësen Drift. Seng 120 mm déck Basisplack absorbéiert a verdeelt d'Hëtzt gläichméisseg - keng Verrécklung, keng Mikroverschiebungen. Mir hunn dräi identesch Klammerversammlungen op kompetitiv Dëscher iwwer 4,5 Stonnen kontinuéierlech MIG-Tacking getest. Nëmmen d'Strong Hand Siegmund Eenheet huet all 16 Datumpunkte bannent 0,07 mm gehal - verifizéiert duerch Laser Tracker tëscht Zyklen. Dës Konsistenz iwwersetzt direkt op reduzéierter Ëmaarbecht. Een europäesche Konstruktiounsausrüstungsclient huet d'Post-Schweißbearbeitungsschrott ëm 63% nom Wiessel geschnidden.
De reellen Differenzéierer läit am Gittersystem. Siegmund benotzt gehärte Stahl-Dowel Pins mat ± 0,005 mm Positiounstoleranz - méi enk wéi déi meescht CNC-machinéiert Jigs. Generesch Dëscher vertrauen op getippten Lächer oder Fréijoersbelaaschtten Inserts, déi no 200+ Klemmzyklen droen. Dem Siegmund seng Pins setzen sech an de Buedem Stahlbüschen, déi an de Stress-erliichterten Goss gedréckt sinn. Mir gemooss Pin Retention Kraaft bei 1,850 N no 1,200 Insertiounszyklen - keng moossbar Degradatioun. Dofir vertrauen eis Clienten, déi hydraulesch Ventilmanifolds bauen, dës Dëscher fir 5-Joer Produktiounslaf ouni Neikalibratioun.
Integratioun ass wou déi meescht Fabrikanten Präzisioun verléieren
E puer kënne plädéieren datt all steiwe Dësch funktionnéiert wann Dir genuch Shims an Dial Indikatoren bäidréit. Awer Ausrichtung ass net iwwer Korrektur - et ass iwwer Eliminatioun. A Strong Hand Siegmund Fabrikatiounstabelle verschéckt mat zertifizéierte Flaachheetsdaten (≤0,03 mm / m²) an enthält Präzisiounsgrond Montagepads fir direkt Bolzen op verstäerkt Betonbuedem. Mir hunn Équipë gesinn Offall 11 Stonnen engem Niveau vun $ 12.000 Dësch well se dëse Schrëtt ignoréiert. De Fix? Benotzen déi abegraff Granit Referenz Bar an digital Niveau-dann Dréimoment Opriichte Bolzen an Sequenz ze 85 N · m. Gemaach richteg, total installéiert flatness bleift ënner 0,05 mm iwwer eng 2 × 3 m Aarbecht Uewerfläch.
Clamping wichteg grad esou vill. Standard F-Clamps aféieren Béiemomenter, déi dënnem Spuer Klammern verdréien. Dem Siegmund seng Schnell-Release Klameren applizéieren reng vertikal Kraaft duerch gehärte Stahlambelen. Mir gemooss Oflehnung op 1,2 mm Edelstahl Klammern: 0,04 mm mat Siegmund Klameren versus 0,31 mm mat Standard Toggle Klameren. Dësen Ënnerscheed bestëmmt ob eng Robotesch Schweesszelle säi programméierte Wee trefft - oder d'Gelenk ganz vermësst.
Dem Botou Haijun seng Roll: D'Dëscher an d'Produktiounsaktivitéiten ëmsetzen
Mir verkafen net Dëscher-mir Ingenieur Systemer ronderëm hinnen. Wann eng North American EV Batterie Pak Fournisseur néideg 22-gauge Al busbars mat 0,2 mm positionell Toleranz, Mir hunn net nëmmen hir Strong Hand Siegmund Dësch Montéierung. Mir integréiert et mat personaliséierte Vakuum-assistéierte Lokalisatiounsnester, Kupferlegierung Heizkierperblocken ënner Schweesszonen, an am Prozess thermesch Imaging Trigger. D'Resultat? 99,2% First-Pass Rendement op 12.000 Eenheeten monatlecht Runen.
All Armaturen sinn a SolidWorks mat GD&T-annotéierte Modeller entworf - mat Clienten gedeelt ier Dir Metall schneiden Mir validéieren all Armature mat FARO Arm CMM Scans géint nominell CAD, net nëmme visuell Kontrollen All verschéckt System enthält tracéierbar Kalibrierungsrecords, Materialzertifikater fir all strukturell Komponenten, an thermesch Expansiounskoeffizienten fir all benotzt Legierungen Dëst ass wéi eng staark Hand Siegmund Fabrikatioun Dësch hält op Miwwelen ze sinn a gëtt Ären zouverlässegste Prozesssensor - all Ofwäichung erfaasst ier et Schrott gëtt.
Real-Welt Grenzen - a wéi een dobannen schafft
Keen Dësch léist schlecht Workflow Design. Mir hu gesinn datt Geschäfter Siegmund Flächen mat onbalancéierte Lasten iwwerlaascht - 40 kg Tools op engem Quadrant stackelen, während de Rescht eidel léisst. Dat induzéiert Torsiounsstress. Eis Léisung: d'Mass verdeelen mat Low-Profil Stahl-Steigerer, déi an de stäerkste Kräiz-Bracing-Punkten vum Gitter verschrauft sinn. Benotzt och ni abrasive Rieder direkt op den Dësch Uewerfläch. Och liicht Schleifen läscht d'gehärte Uewerfläch. Mir liwweren austauschbar Edelstahl-Verschleiplacke fir Héichreibungszonen - installéiert ënner 90 Sekonnen mat véier Kappschrauwen.
Fir Geschäfter déi ROI weien: d'Bezuelungsperiod ass duerchschnëttlech 8,3 Méint. Wéi? Reduzéiert Inspektiounszäit (37% méi séier CMM-Setups), 22% manner Klemmbezunnen Neiaarbechten, a verlängert Jigliewen - eis längst lafen Siegmund-integréiert Armatur huet 41.000 Zyklen mat nulldimensionalen Drift ofgeschloss.
A staark Hand Siegmund Fabrikatioun Dësch versprécht keng Perfektioun. Et liwwert de stabile Fundament, deen qualifizéiert Schweiser an Ingenieuren et erlaabt - konsequent, moossbar an ouni Kompromëss. Um Botou Haijun bauen mir dat wat uewen geet - awer mir respektéieren d'Uewerfläch déi et méiglech mécht.