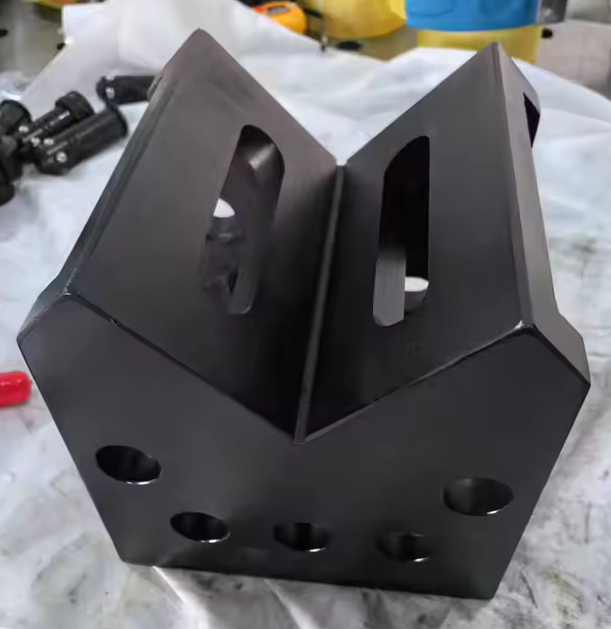
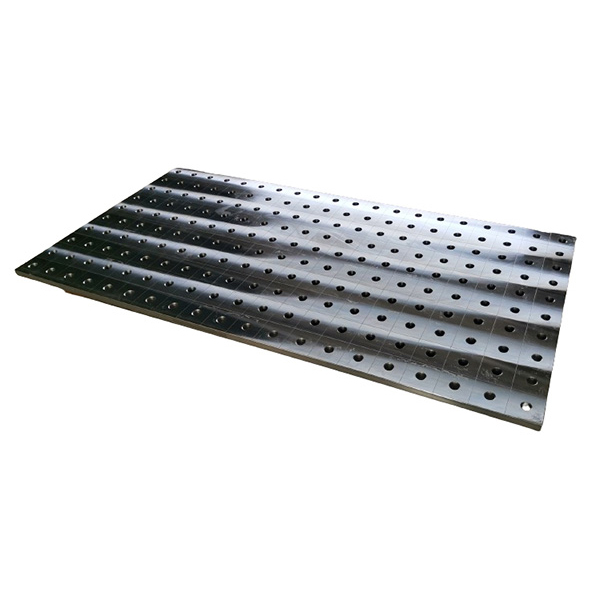
जब वेल्डर एक फैब्रिकेशन टेबल तक पहुंचते हैं जो 300-एम्पी टीआईजी गर्मी के तहत फ्लेक्स नहीं करेगा या मल्टी-घंटे फिक्स्चर निर्माण के दौरान शिफ्ट नहीं होगा, तो वे "काफ़ी अच्छे" के लिए समझौता नहीं करते हैं। वे एक के लिए पहुँचते हैं मजबूत हाथ सिगमंड निर्माण तालिका- विलासिता के रूप में नहीं, बल्कि दोहराव की आधार रेखा के रूप में। हमने इसे प्रत्यक्ष रूप से देखा है: एक गलत संरेखित तालिका की लागत डाउनटाइम से अधिक होती है - यह संपूर्ण उप-असेंबली में सहनशीलता स्टैक-अप को नष्ट कर देती है। बोटौ हैजुन मेटल प्रोडक्ट्स कंपनी लिमिटेड में, हम इन तालिकाओं को टियर-1 कृषि मशीनरी आपूर्तिकर्ताओं के लिए कस्टम वेल्डिंग फिक्स्चर में एकीकृत करते हैं। हर मामले में, तालिका केवल हार्डवेयर का समर्थन नहीं करती है। यह शून्य-संदर्भ विमान है जो ±0.15 मिमी जीडी एंड टी कॉलआउट को प्राप्त करने योग्य बनाता है - सैद्धांतिक नहीं, लेकिन पहले शिपमेंट से पहले सीएमएम स्कैन के साथ सत्यापित।
सिगमंड टेबल्स जेनेरिक मॉड्यूलर सिस्टम से बेहतर प्रदर्शन क्यों करती है?
अधिकांश मॉड्यूलर टेबल एक महत्वपूर्ण बिंदु पर विफल हो जाते हैं: निरंतर आर्क एक्सपोज़र के तहत थर्मल स्थिरता। जब क्लैम्पिंग ज़ोन के पास स्थानीय गर्मी पड़ती है तो मानक एल्यूमीनियम एक्सट्रूज़न फ़्रेम प्रति मीटर 0.08–0.12 मिमी विक्षेपित होते हैं। सिगमंड का पेटेंट स्टील-प्रबलित कच्चा लोहा आधार उस बहाव को समाप्त करता है। इसकी 120 मिमी मोटी बेस प्लेट गर्मी को समान रूप से अवशोषित और नष्ट करती है - कोई विकृति नहीं, कोई सूक्ष्म बदलाव नहीं। हमने 4.5 घंटे की निरंतर एमआईजी टैकिंग के दौरान प्रतिस्पर्धी तालिकाओं पर तीन समान ब्रैकेट असेंबलियों का परीक्षण किया। केवल स्ट्रांग हैंड सिगमंड इकाई ने सभी 16 डेटाम बिंदुओं को 0.07 मिमी के भीतर रखा - चक्रों के बीच लेजर ट्रैकर द्वारा सत्यापित। वह स्थिरता सीधे तौर पर कम पुनर्कार्य में परिवर्तित होती है। एक यूरोपीय निर्माण उपकरण ग्राहक ने स्विचिंग के बाद पोस्ट-वेल्ड मशीनिंग स्क्रैप में 63% की कटौती की।
वास्तविक विभेदक ग्रिड प्रणाली में निहित है। सिगमंड ±0.005 मिमी स्थितीय सहनशीलता के साथ कठोर स्टील डॉवेल पिन का उपयोग करता है - अधिकांश सीएनसी-मशीनीकृत जिग्स की तुलना में अधिक सख्त। जेनेरिक टेबल टैप किए गए छेद या स्प्रिंग-लोडेड इंसर्ट पर निर्भर करते हैं जो 200+ क्लैंप चक्रों के बाद खराब हो जाते हैं। सिगमंड के पिन ग्राउंड स्टील की झाड़ियों में फिट होते हैं और तनाव से राहत देने वाले कच्चे लोहे में दबाए जाते हैं। हमने 1,200 सम्मिलन चक्रों के बाद 1,850 एन पर पिन प्रतिधारण बल मापा - कोई मापने योग्य गिरावट नहीं। यही कारण है कि हाइड्रोलिक वाल्व मैनिफोल्ड्स बनाने वाले हमारे ग्राहक इन तालिकाओं पर भरोसा करते हैं, जो बिना रिकैलिब्रेशन के 5 साल तक उत्पादन चलाते हैं।
एकीकरण वह जगह है जहां अधिकांश फैब्रिकेटर सटीकता खो देते हैं
कुछ लोग यह तर्क दे सकते हैं कि यदि आप पर्याप्त शिम और डायल संकेतक जोड़ते हैं तो कोई भी कठोर तालिका काम करती है। लेकिन संरेखण सुधार के बारे में नहीं है - यह उन्मूलन के बारे में है। प्रमाणित फ़्लैटनेस डेटा (≤0.03 मिमी/वर्ग मीटर) के साथ एक स्ट्रॉन्ग हैंड सिगमंड फैब्रिकेशन टेबल आती है और इसमें प्रबलित कंक्रीट फर्श पर सीधे बोल्टिंग के लिए सटीक-ग्राउंड माउंटिंग पैड शामिल होते हैं। हमने टीमों को 12,000 डॉलर की तालिका को बराबर करने में 11 घंटे बर्बाद करते देखा है क्योंकि उन्होंने इस चरण को नजरअंदाज कर दिया था। समाधान? शामिल ग्रेनाइट संदर्भ बार और डिजिटल स्तर का उपयोग करें - फिर 85 एनएम के क्रम में टॉर्क माउंटिंग बोल्ट। ठीक से किया गया, कुल स्थापित समतलता 2×3 मीटर कार्य सतह पर 0.05 मिमी से कम रहती है।
क्लैंपिंग भी उतनी ही मायने रखती है। मानक एफ-क्लैंप झुकने वाले क्षणों का परिचय देते हैं जो पतले-गेज ब्रैकेट को मोड़ते हैं। सिगमंड के त्वरित-रिलीज़ क्लैंप कठोर स्टील एनविल्स के माध्यम से शुद्ध ऊर्ध्वाधर बल लागू करते हैं। हमने 1.2 मिमी स्टेनलेस ब्रैकेट पर विक्षेपण मापा: सिगमंड क्लैंप के साथ 0.04 मिमी बनाम मानक टॉगल क्लैंप के साथ 0.31 मिमी। यह अंतर यह निर्धारित करता है कि क्या एक रोबोटिक वेल्डिंग सेल अपने प्रोग्राम किए गए पथ को हिट करता है - या पूरी तरह से जोड़ से चूक जाता है।
बोटौ हैजुन की भूमिका: तालिकाओं को उत्पादन परिसंपत्तियों में बदलना
हम टेबल नहीं बेचते - हम उनके आसपास सिस्टम इंजीनियर करते हैं। जब एक उत्तरी अमेरिकी ईवी बैटरी पैक आपूर्तिकर्ता को 0.2 मिमी स्थितीय सहनशीलता के साथ 22-गेज एल्यूमीनियम बसबारों को वेल्ड करने की आवश्यकता हुई, तो हमने सिर्फ उनकी स्ट्रॉन्ग हैंड सिगमंड टेबल को माउंट नहीं किया। हमने इसे कस्टम वैक्यूम-असिस्टेड लोकेटिंग नेस्ट, वेल्ड ज़ोन के तहत कॉपर-अलॉय हीट-सिंक ब्लॉक और इन-प्रोसेस थर्मल इमेजिंग ट्रिगर्स के साथ एकीकृत किया। नतीजा? 12,000-यूनिट मासिक रन पर 99.2% प्रथम-पास उपज।
सभी फिक्स्चर सॉलिडवर्क्स में जीडी एंड टी-एनोटेटेड मॉडल के साथ डिजाइन किए गए हैं - धातु काटने से पहले ग्राहकों के साथ साझा किए जाते हैं हम केवल दृश्य जांच ही नहीं, बल्कि नाममात्र सीएडी के विरुद्ध एफएआरओ आर्म सीएमएम स्कैन का उपयोग करके प्रत्येक फिक्स्चर को मान्य करते हैं प्रत्येक भेजे गए सिस्टम में ट्रेस करने योग्य अंशांकन रिकॉर्ड, सभी संरचनात्मक घटकों के लिए सामग्री प्रमाणपत्र और उपयोग किए गए सभी मिश्र धातुओं के लिए थर्मल विस्तार गुणांक शामिल हैं। इस प्रकार ए मजबूत हाथ सिगमंड फैब्रिकेशन टेबल फर्नीचर बनना बंद कर देता है और आपका सबसे विश्वसनीय प्रक्रिया सेंसर बन जाता है - स्क्रैप बनने से पहले हर विचलन को पकड़ लेता है।
वास्तविक दुनिया की सीमाएँ—और उनके भीतर कैसे काम करें
कोई भी तालिका खराब वर्कफ़्लो डिज़ाइन का समाधान नहीं करती। हमने दुकानों को सिगमंड सतहों पर असंतुलित भार डालते हुए देखा है - एक चतुर्थांश पर 40 किलोग्राम टूलींग का ढेर लगाते हुए बाकी को खाली छोड़ दिया जाता है। यह मरोड़ वाले तनाव को प्रेरित करता है। हमारा समाधान: ग्रिड के सबसे मजबूत क्रॉस-ब्रेसिंग बिंदुओं पर बोल्ट किए गए लो-प्रोफाइल स्टील रिसर्स का उपयोग करके द्रव्यमान वितरित करें। इसके अलावा, कभी भी अपघर्षक पहियों का उपयोग सीधे टेबल की सतह पर न करें। हल्की पीसने से भी कठोर ऊपरी परत हट जाती है। हम उच्च-घर्षण क्षेत्रों के लिए बदली जा सकने वाली स्टेनलेस स्टील वियर प्लेट्स की आपूर्ति करते हैं - जिन्हें चार कैप स्क्रू के साथ 90 सेकंड से कम समय में स्थापित किया जाता है।
आरओआई का वजन करने वाली दुकानों के लिए: पेबैक अवधि औसत 8.3 महीने है। कैसे? कम निरीक्षण समय (37% तेज सीएमएम सेटअप), 22% कम क्लैंप-संबंधित पुनः कार्य, और विस्तारित जिग जीवन - हमारे सबसे लंबे समय तक चलने वाले सिगमंड-एकीकृत फिक्स्चर ने शून्य आयामी बहाव के साथ 41,000 चक्र पूरे कर लिए हैं।
A मजबूत हाथ सिगमंड फैब्रिकेशन टेबल पूर्णता का वादा नहीं करता. यह स्थिर आधार प्रदान करता है जो कुशल वेल्डर और इंजीनियरों को इसे हासिल करने देता है - लगातार, मापनीय रूप से और बिना किसी समझौते के। बोटौ हैजुन में, हम वही बनाते हैं जो शीर्ष पर होता है - लेकिन हम उस सतह का सम्मान करते हैं जो इसे संभव बनाती है।