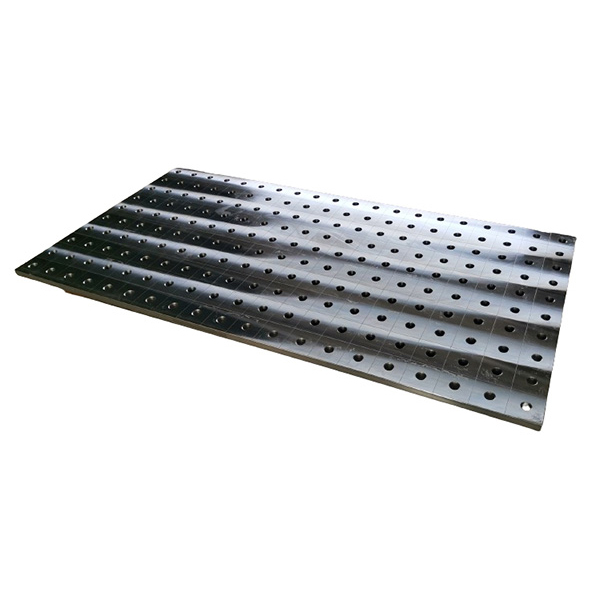
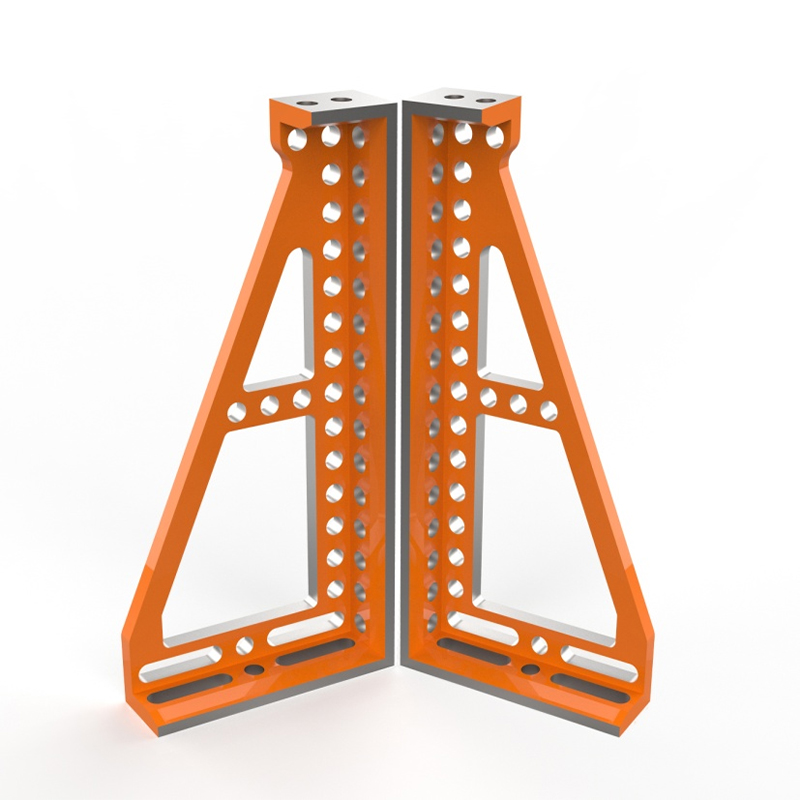
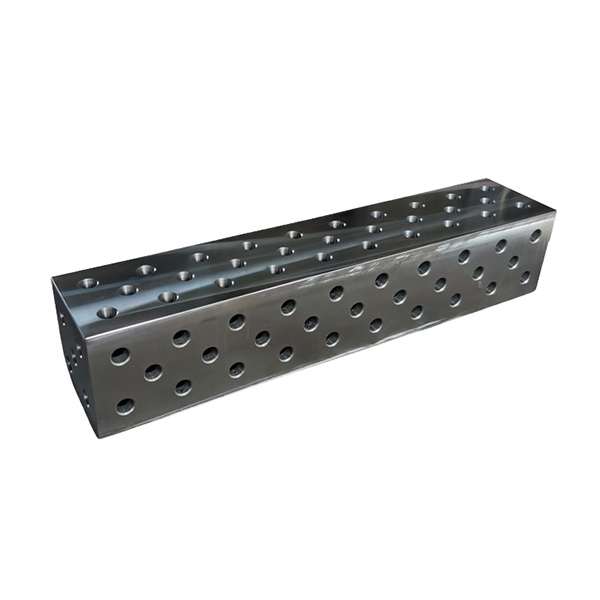
عندما يصل عمال اللحام إلى طاولة تصنيع لا تنثني تحت حرارة TIG بقدرة 300 أمبير أو تتغير أثناء تركيب التركيبات لعدة ساعات، فإنهم لا يقبلون بـ "جيد بما فيه الكفاية". يصلون إلى أ طاولة تصنيع يد سيجموند القوية- ليس كترف، ولكن كخط أساس للتكرار. لقد رأينا ذلك بشكل مباشر: يكلف الجدول المنحرف أكثر من وقت التوقف عن العمل، فهو يؤدي إلى تآكل تراكبات التسامح عبر التجميعات الفرعية بأكملها. في شركة Botou Haijun Metal Products Co., Ltd.، نقوم بدمج هذه الطاولات في تركيبات اللحام المخصصة لموردي الآلات الزراعية من المستوى الأول. في كل حالة، لا يدعم الجدول الأجهزة فقط. إنه المستوى الصفري المرجعي الذي يجعل وسائل شرح GD&T بقياس ± 0.15 مم قابلة للتحقيق - ليست نظرية، ولكن تم التحقق منها باستخدام عمليات مسح CMM قبل الشحن الأول.
لماذا تتفوق جداول Siegmund على الأنظمة المعيارية العامة؟
تفشل معظم الجداول المعيارية عند نقطة حرجة واحدة: الاستقرار الحراري تحت التعرض المستمر للقوس. تنحرف إطارات بثق الألومنيوم القياسية بمقدار 0.08-0.12 مم لكل متر عند وصول الحرارة الموضعية بالقرب من مناطق التثبيت. تعمل قاعدة الحديد الزهر المقوى بالفولاذ الحاصلة على براءة اختراع من Siegmund على التخلص من هذا الانجراف. تمتص لوحة القاعدة التي يبلغ سمكها 120 مم الحرارة وتبددها بالتساوي - بدون تزييف أو تحولات دقيقة. لقد اختبرنا ثلاث مجموعات متطابقة من الأقواس على طاولات متنافسة على مدار 4.5 ساعة من المعالجة المستمرة لـ MIG. كانت وحدة اليد القوية Siegmund فقط هي التي احتفظت بجميع نقاط المسند الـ 16 ضمن مسافة 0.07 مم، وتم التحقق منها بواسطة متعقب الليزر بين الدورات. يترجم هذا الاتساق مباشرة إلى تقليل إعادة العمل. قام أحد العملاء الأوروبيين لمعدات البناء بخفض خردة ما بعد اللحام بنسبة 63% بعد التبديل.
الفرق الحقيقي يكمن في نظام الشبكة. يستخدم Siegmund دبابيس وتد فولاذية صلبة مع تسامح موضعي يبلغ ± 0.005 مم - أكثر إحكامًا من معظم أدوات الرقص المُشكَّلة باستخدام الحاسب الآلي. تعتمد الطاولات العامة على فتحات ملولبة أو إدخالات محملة بنابض والتي تتآكل بعد أكثر من 200 دورة تثبيت. توضع دبابيس Siegmund في البطانات الفولاذية المطحونة المضغوطة في الحديد الزهر المخفف من الضغط. قمنا بقياس قوة احتجاز الدبوس عند 1850 نيوتن بعد 1200 دورة إدخال، دون أي تدهور يمكن قياسه. ولهذا السبب يثق عملاؤنا الذين يقومون ببناء مشعبات الصمامات الهيدروليكية بهذه الجداول لعمليات الإنتاج لمدة 5 سنوات دون إعادة المعايرة.
التكامل هو المكان الذي يفقد فيه معظم المصنعين الدقة
قد يجادل البعض بأن أي طاولة صلبة تعمل إذا أضفت ما يكفي من الحشوات ومؤشرات الاتصال. لكن المحاذاة لا تتعلق بالتصحيح، بل تتعلق بالإزالة. يتم شحن طاولة التصنيع Strong Hand Siegmund ببيانات التسطيح المعتمدة (.030.03 مم/م²) وتتضمن وسادات تثبيت أرضية دقيقة للربط المباشر بالأرضيات الخرسانية المسلحة. لقد شاهدنا الفرق تضيع 11 ساعة في تسوية طاولة بقيمة 12000 دولار لأنها تجاهلت هذه الخطوة. الإصلاح؟ استخدم الشريط المرجعي الجرانيتي والمستوى الرقمي المتضمنين — ثم مسامير تثبيت عزم الدوران بالتسلسل حتى 85 نيوتن متر. إذا تم التنفيذ بشكل صحيح، فإن إجمالي التسطيح المثبت يبقى أقل من 0.05 مم عبر سطح عمل 2×3 م.
لقط مهم بنفس القدر. تقدم المشابك F القياسية لحظات انحناء تعمل على تحريف الأقواس الرفيعة. تطبق مشابك Siegmund سريعة التحرير قوة رأسية نقية من خلال سندانات فولاذية صلبة. قمنا بقياس الانحراف على أقواس غير قابلة للصدأ مقاس 1.2 مم: 0.04 مم مع مشابك Siegmund مقابل 0.31 مم مع مشابك تبديل قياسية. ويحدد هذا الاختلاف ما إذا كانت خلية اللحام الآلية تصل إلى مسارها المبرمج أم لا، أو تخطئ المفصل تمامًا.
دور Botou Haijun: تحويل الطاولات إلى أصول إنتاجية
نحن لا نبيع الطاولات، بل نقوم بتصميم أنظمة حولها. عندما احتاج مورد حزمة بطاريات EV في أمريكا الشمالية إلى لحام قضبان توصيل من الألومنيوم مقاس 22 مع تسامح موضعي يبلغ 0.2 مم، لم نقم فقط بتركيب طاولة Strong Hand Siegmund الخاصة بهم. لقد قمنا بدمجها مع أعشاش تحديد المواقع المخصصة بمساعدة الفراغ، وكتل المشتت الحراري المصنوعة من سبائك النحاس تحت مناطق اللحام، ومشغلات التصوير الحراري أثناء العملية. النتيجة؟ عائد تمريرة أولى بنسبة 99.2% على 12000 وحدة شهريًا.
تم تصميم جميع التركيبات في SolidWorks مع نماذج GD&T المشروحة - والتي تتم مشاركتها مع العملاء قبل قطع المعدن نحن نتحقق من صحة كل تركيبات باستخدام عمليات فحص FARO Arm CMM مقابل CAD الاسمي، وليس فقط الفحوصات البصرية يتضمن كل نظام يتم شحنه سجلات معايرة يمكن تتبعها، وشهادات المواد لجميع المكونات الهيكلية، ومعاملات التمدد الحراري لجميع السبائك المستخدمة هذه هي الطريقة أ طاولة تصنيع سيجموند قوية يتوقف عن كونه أثاثًا ويصبح مستشعر العمليات الأكثر موثوقية لديك — حيث يلتقط كل انحراف قبل أن يصبح خردة.
حدود العالم الحقيقي – وكيفية العمل ضمنها
لا يوجد جدول يحل التصميم السيئ لسير العمل. لقد رأينا المتاجر تفرط في تحميل أسطح Siegmund بأحمال غير متوازنة - حيث تقوم بتكديس 40 كجم من الأدوات في ربع واحد مع ترك الباقي فارغًا. وهذا يؤدي إلى الإجهاد الالتوائي. الحل الذي نقدمه: توزيع الكتلة باستخدام رافعات فولاذية منخفضة المستوى مثبتة بمسامير في أقوى نقاط التدعيم المتقاطعة في الشبكة. أيضًا، لا تستخدم أبدًا العجلات الكاشطة مباشرة على سطح الطاولة. حتى الطحن الخفيف يزيل الطبقة العليا المتصلبة. نحن نوفر ألواح تآكل من الفولاذ المقاوم للصدأ قابلة للاستبدال للمناطق عالية الاحتكاك، ويتم تركيبها في أقل من 90 ثانية باستخدام أربعة براغي للغطاء.
بالنسبة للمحلات التجارية التي تحقق عائدًا على الاستثمار: تبلغ فترة الاسترداد 8.3 أشهر في المتوسط. كيف؟ تقليل وقت الفحص (إعدادات CMM أسرع بنسبة 37%)، وإعادة العمل المتعلقة بالمشابك بنسبة 22%، وعمر الرقصة الممتد - أكملت تركيبتنا المدمجة Siegmund الأطول تشغيلًا 41000 دورة مع انجراف صفري الأبعاد.
A طاولة تصنيع سيجموند قوية لا يعد بالكمال. فهو يوفر الأساس المستقر الذي يتيح للعاملين في اللحام والمهندسين المهرة تحقيق ذلك - بشكل متسق وقابل للقياس ودون أي تنازلات. في Botou Haijun، نبني ما يتم وضعه في الأعلى، ولكننا نحترم السطح الذي يجعل ذلك ممكنًا.