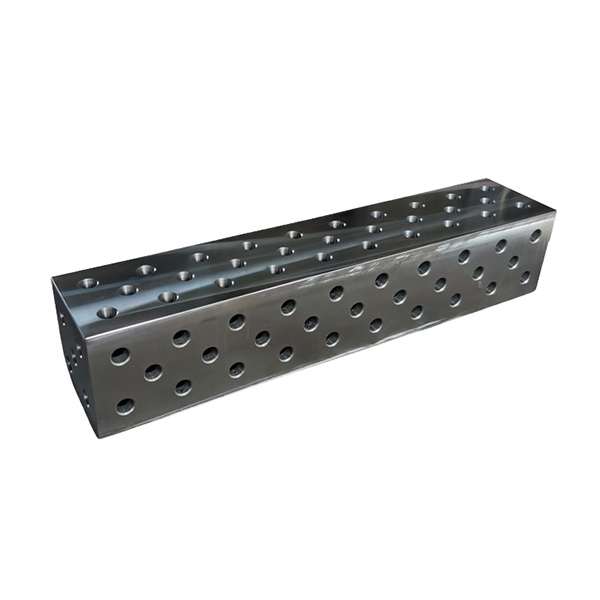
د بلوکو ماډلر فکسچر یوازې یو بل کلیمپینګ سیسټم نه دی — دا د لوړ مخلوط ، ټیټ حجم فلزي جوړونې کې د تکرار وړ دقیقیت خاموش ملا ده. موږ لیدلي چې دوکانونه د اونیو د بیا کار کولو ویلډمینټ تیروي ځکه چې د دوی فکسچر نشي کولی د دریو المونیم بریکٹ ډولونو کې ± 0.15 ملي میتر زغم وساتي. نورو د لومړي چلولو برخې 12٪ سکریپ کړې تر هغه چې دوی د ګمرک ویلډډ جیګونو څخه په سمه توګه تنظیم شوي بلوکو ماډلر فکسچر تنظیم ته واړوي. توپیر نظري نه دی. دا د CMM راپورونو، پر وخت د سپارلو لاګونو، او انجینري لاسلیکونو کې اندازه کیږي.
ولې ماډلر فکسچر د ریښتیني پلورنځي پوړ ستونزې حل کوي
ډیری دقیق شیټ فلزي جوړونکي د ورته فشار سره مخ دي: OEMs د سخت GD&T کنټرولونو او ګړندي ډیزاین تکرارونو غوښتنه کوي ، مګر دودیز فکسچر دوی د اوږد لیډ وختونو ، لوړ غیر تکراري انجینرۍ (NRE) لګښتونو ، او صفر تطبیق کې بندوي. د #A-207 برخې لپاره جوړ شوی د ویلډډ فولادو جیګ به #A-208 برخه ونه مني — حتی که د فلینج زاویه 2° بدله شي یا د سوري نمونه 3 mm بدله شي. دا هغه ځای دی چې د بلوکو ماډلر فکسچر د اندازه کولو وړ ROI وړاندې کوي — نه د بازارموندنې هایپ په توګه ، مګر د کم شوي سکریپ په توګه ، د لنډ بدلون کړکۍ ، او په بیچونو کې تایید شوي تکرار وړتیا.
موږ له پیرودونکو سره د فکسچر کمیسیون کولو وخت له 14 ورځو څخه تر 48 ساعتونو پورې کمولو کې مرسته کړې. هغه څنګه؟ د معیاري T- سلاټ بیسونو په کارولو سره، د تبادلې وړ لوکټرونه، کینیماتیک پنونه، او د ویکیوم په مرسته کلیمپونه — ټول د ISO 2768-mK زغم سره انجینر شوي او د ماسټر ریفرنس پلیټونو په وړاندې کیلیبریټ شوي. هره برخه سخته شوې، ځمکه ده، او د تعقیب وړ سیریل نمبرونو سره نښه شوې. هیڅ اټکل نشته. هیڅ "کافي ښه" مناسب ندي.
دا د مصرف کونکي هارډویر پلګ او پلی نه دی. دا د میټرولوژی درجې زیربنا ده. د موندلو پنونه په 10,000 دورو کې ± 0.005 mm تکرار وړتیا ساتي. بیس پلیټونه د فشار څخه راحته دي او د ځمکې سطحې ته په هر متر کې ≤0.01 ملي میتر فلیټ دی. د کلیمپینګ ځواک له 1.2 kN څخه تر 8.5 kN پورې د تنظیم وړ دی — د بار سیل کیلیبریشن سره تایید شوی — د هینډل تورک لخوا اټکل شوی نه دی.
ادغام هغه ځای دی چیرې چې ډیری پروژې بریالۍ کیږي — یا ناکامیږي
ځینې ټیمونه د لیګو په څیر د ماډلر فکسچرینګ ډراپ فرض کوي. دا نه کوي. بریالیتوب په دریو شیانو پورې تړلی دی: د انٹرفیس سمون، د ډاټا ستراتیژي، او د آپریټر کاري فلو. موږ د بلوکو قوي تنظیمات ناکامي لیدلي ځکه چې بیس پلیټ د مناسب ډویل پن راجسټریشن سره د ماشین میز ته نه و لنگر شوی — یا دا چې انجینرانو هڅه کړې د لومړني ډیټامونو پرځای چې د برخې په چاپ کې تعریف شوي ثانوي ځانګړتیاوې ومومي.
اصلاح؟ د برخې د فعال ډیټام سکیم سره پیل کړئ — نه د CAD ماډل اصلي نقطه. هر لوکیټر د A-B-C ډیټام حوالې سره نقشه کړئ. د کینیماتیک اصولو څخه کار واخلئ: درې ټکي الوتکه تعریفوي، دوه کرښه تعریفوي، یو ټکی تعریفوي. بیا د همغږي اندازه کولو ماشین (CMM) ډیټا په کارولو سره د پری جوړ شوي وچ چل سره تایید کړئ — نه لید معاینه. دا ګام یوازې زموږ په مستند شویو قضیو کې 65٪ بیا کار کموي.
او انساني عوامل له پامه مه غورځوئ. یو ښه ډیزاین شوی بلوکو ترتیب د آپریټر مرحلې له 9 څخه تر 3 پورې راټیټوي: د ځای برخه → د لومړني لوکټرونو مشغولول → کلیمپ. نه ځوړند، نه ټپی کول، نه د رنچونو ښکار. دا ثبات په مستقیم ډول د لومړي پاس حاصلاتو ته وده ورکوي — او د 12-ساعت بدلونونو په جریان کې د ستړیا پورې اړوند غلطی کموي.
کله چې تاسو دودیز ملاتړ ته اړتیا لرئ — نه یوازې اجزا
د شیلف څخه بهر کټونه تاسو پیل کوي. مګر د ریښتینې نړۍ غوښتنلیکونه نور غوښتنه کوي. د غیر متناسب دیوال ضخامت سره ژور جوړ شوي سټینلیس پوښونو فکر وکړئ ، یا د المونیم قوسونه چې د روبوټیک MIG ویلډینګ لپاره لاسرسي پریښودو پرمهال په پنځو غیر پلانر زاویو کې یوځل کلیمپ کولو ته اړتیا لري. دا هغه ځای دی چې د انجینرۍ مدغم ملاتړ پریکړه کونکی کیږي.
د بوټو هایجن فلزي محصولاتو شرکت ، لمیټډ مستقیم د نړیوال پیرودونکو سره کار کوي ترڅو د فکسچر حلونو په ګډه وده وکړي — نه یوازې د پرزو عرضه. د دوی ټیم د GD&T کال آوټ بیاکتنه کوي، د کلیمپینګ امکاناتو په اړه د DFM تحلیل پرمخ وړي، د پروسس بارونو لاندې انعطاف انعکاس کوي، او د ډیجیټل دوه ماډلونو په کارولو سره وروستي ترتیبونه تاییدوي چې د ریښتیني پریس بریک او ویلډینګ سیل کینیماتیک سره سمون لري. دوی بشپړ اسناد چمتو کوي: د فکسچر جوړونې شیټونه، د زغم سټیک اپ، د ساتنې مهال ویش، او د کیلیبریشن سندونه چې د NIST معیارونو سره د موندلو وړ دي.
دا اضافي مشوره نه ده. دا یوځای شوی همکاري ده - د نقل کولو څخه (د STEP فایلونو ترلاسه کولو 48 ساعتونو کې) د بار وړلو وروسته ملاتړ پورې. که چیرې یو لوکیټر د وخت څخه مخکې د لوړې دورې کرهنیز تطبیق بریکٹ اغوندي، د دوی انجینران د اغوستلو نمونې تحلیلوي، د سطحې سختۍ مشخصات تنظیموي، او د تازه تودوخې درملنې سندونو سره د کښتۍ بدیل پنونه — ټول په پنځو کاري ورځو کې.
ستاسو د بلوکو ماډلر فکسچر اړتیاو لپاره د سم ملګري غوره کول
د بلوکو ماډلر فکسچر اعظمي ارزښت یوازې هغه وخت وړاندې کوي کله چې د تولید کونکي سره جوړه شي څوک چې د سړې رامینځته شوي فلزاتو ، جیومیټریک زغم مدیریت ، او د تولید واقعیت پوهیږي. هر عرضه کوونکی نشي کولی تصدیق کړي چې د 12.7 ملي میتر قطر لوکیټر پن د 500 تودوخې دورې وروسته ≤0.003 mm رن آوټ ساتي — یا دا چې د دوی بیس پلیټ مواد د دوامداره 22 kN کلیمپینګ بارونو لاندې مایکرو وارپینګ مقاومت کوي.
د ثابت عمودی ادغام لپاره وګورئ: په کور کې د CNC ماشینینګ، د تودوخې درملنې کنټرول، د کیلیبریټ شوي CMMs او د سطحې تحلیل کونکو سره د میټرولوژی لابراتوارونه، او د خامو موادو مل راپورونو څخه د تفتیش وروستي ریکارډونو ته بشپړ تعقیب. د شواهدو غوښتنه وکړئ - نه بروشرونه. د پیرودونکو پروژو څخه د وروستي CMM راپورونو غوښتنه وکړئ. د فکسچر جوړونې پلټنو عکسونو غوښتنه وکړئ. د ISO 9001 تصدیق تصدیق کې *فکسچر تولید* شامل دي، نه یوازې عمومي مجلس.
د دې په اصل کې، د بلوکو ماډلر فکسچر د اجزاوو اخیستلو په اړه ندي. دا د تکرار وړتیا کې د باور پیرود په اړه دی. باور چې برخه #B-882 به په ورته ډول ومومي ایا دا لومړی پروټوټایپ دی یا د 5,000 تولید واحد. باور ولرئ چې ستاسو راتلونکی ډیزاین تکرار به د $ 28,000 فکسچر بیا رغونه رامینځته نکړي. باور ولرئ چې ستاسو د هټۍ پوړ په دقت سره پرمخ ځي - نه لمونځ.
د بلوکو ماډلر فکسچر غوره کار کوي کله چې انجینر شوي، تایید شوي، او د شریکانو لخوا ملاتړ کیږي چې ستاسو د زغم سټیک اپ سره د دوی په څیر چلند کوي.